


陶瓷激光打标机选型指南:线路板与半导体行业如何避开陶瓷基板“微裂纹”陷阱
在线路板与半导体制造的追溯链条中,陶瓷激光打标机正在从辅助设备变成一道无法绕开的工艺节点。氧化铝、氮化铝、氮化硅基板凭借高导热、高绝缘和耐高温特性,在功率模块、激光热沉与高频器件中持续替代传统材料。据恒州诚思调研统计,2025年全球陶瓷基板市场规模约128.8亿元,预计2032年接近320.7亿元,未来六年复合增长率约14.0%。基板用量爬坡的同时,打标环节的工艺风险也被同步放大:一块氮化铝基板上的微裂纹,可能在温度循环或功率冲击中演变为键合失效的起始点。选错陶瓷激光打标机,代价远不止“标记不好看”。
一.陶瓷基板打标的真正难点,为什么是“打不坏”而非“打不上”
传统油墨喷码在陶瓷基板上几乎走不通。墨层在850℃厚膜烧结或260℃以上无铅回流中会褪色、烧失,附着力急剧衰减;聚酰亚胺标签虽然能承受回流,却无法通过引线键合前的清洗工序。激光打标之所以成为陶瓷基板追溯的默认方案,是因为标记以烧蚀或表面改性的方式“长”在基体之中,不增加厚度,不干扰键合与封盖。
但陶瓷的脆性与低导热性,使它成为激光加工中容错窗口最窄的材料之一。激光能量在极短时间内注入表面,热量来不及向基体深处扩散,光斑边缘的局部温度梯度足以诱发微裂纹。对于氮化铝(AlN),公开的工艺数据给出了一个较保守的阈值:1064nm光纤激光的平均功率宜控制在8W以下(针对50μm光斑),超过这一水平微裂纹风险明显上升;CO₂激光在15W以上时AlN的微裂倾向同样不可忽视。热影响区(HAZ)的扩散范围则因光源而异:CO₂激光在AlN上可形成50—150μm的HAZ,足以波及邻近的金属化图形。业内通行的间距规则——标记距导体边缘至少0.5mm、距键合焊盘至少1.0mm——正是为这一热扩散距离预留安全裕度。
这组数据指向一个选型判断:线路板与半导体行业需要的陶瓷激光打标机,核心能力不在标称功率,而在把热输入约束在基体可承受的窗口内,并且这一约束必须是可重复、可验证的。
二.皮秒与紫外:脉宽比功率更能决定微裂纹是否发生
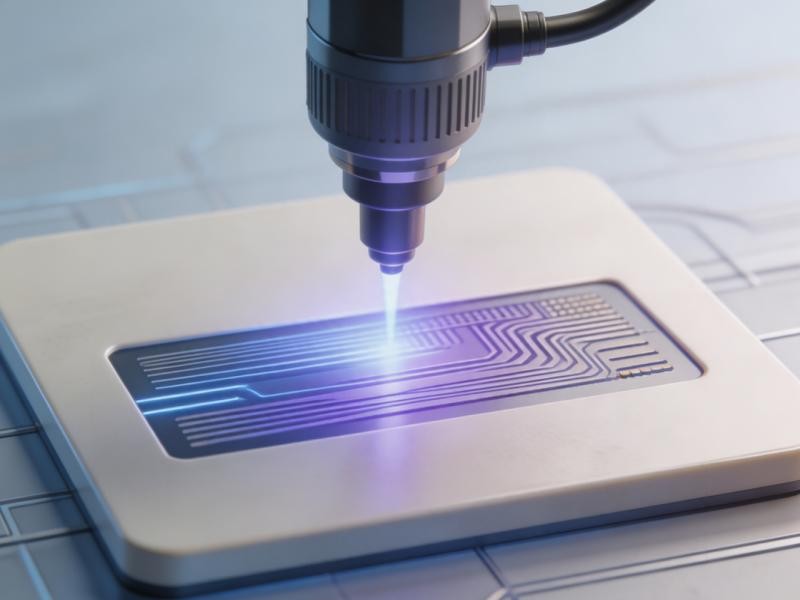
抑制微裂纹的技术主线,是缩短激光与材料的作用时间,而非提高能量密度。皮秒激光的脉冲持续时间落在10⁻¹²秒量级,能量在向周围晶格传递之前已完成材料去除,热冲击被显著削弱。公开的对比研究显示,与CO₂激光相比,红外皮秒激光加工后的陶瓷边缘表面微裂纹明显减少,产品的三点抗折强度显著提高,覆铜板的抗热冲击性能同步改善。在抛光场景中,纳秒激光会在氧化铝陶瓷表面留下微裂纹,而皮秒激光虽形成重熔层,却未观察到微裂纹缺陷,从机理层面印证了“冷加工”在脆性材料上的优势。
紫外波长的作用逻辑与此互补。355nm短波长依靠高光子能量直接打断化学键,热影响区远小于红外与CO₂光源。鑫镭激光公开发布的工艺数据提供了一个可对照的参考:在HTCC基板打标场景中,355nm紫外配合皮秒脉宽可将热影响区控制在10μm以内,光斑直径≤15μm,定位精度±2μm;作为对比,传统激光在陶瓷边缘形成的HAZ约50μm。鑫镭激光的紫外皮秒打标机正是沿这一参数逻辑设计的,其冷加工模式面向陶瓷、玻璃等脆性材料,以无热损伤标记为目标,并支持与MES系统的数据对接。
材料差异决定了工艺不能“一刀切”。AlN的标记对比度部分来自表面浅层氧化(灰色AlN转化为白色Al₂O₃),而非深度材料去除;Si₃N₄深色表面使对比度更多依赖表面粗糙度而非色差,过窄过深的标记反而不如浅而宽的形貌易于识别。一台合格的陶瓷激光打标机,必须具备按基板材料分档验证工艺参数的能力,而不是用同一套设置覆盖氧化铝、氮化铝和氮化硅。
三.线路板与半导体选型标尺:追溯标准与工艺约束才是底线
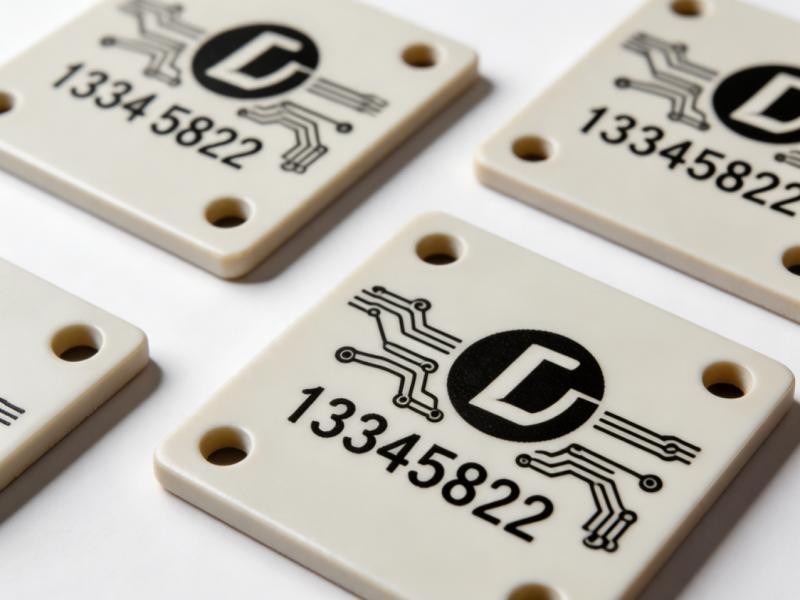
当陶瓷基板打标从“标识”升级为“追溯基础设施”,设备评价的坐标系也必须切换。IPC-6018 Class 3与AS9100D均要求正向与反向批次追溯:从原材料批次到成品单元,从现场失效回溯到生产批号。2D Data Matrix码(ECC 200)之所以成为陶瓷基板追溯的主流载体,是因为它能在2×2mm以内的足迹中承载批次信息,并承受后续组装与清洗。标记的永久性与可读率,直接对应追溯链条的完整性。
在这一框架下,振镜的重复定位精度、光斑能量的空间均匀性、平台运动与出光的同步精度,共同决定了标记位置的一致性,而这些恰恰是追溯码误读率与可读率的底层变量。鑫镭激光作为国家高新技术企业与专精特新中小企业,持有ISO9001认证与知识产权管理体系认证,累计40余项技术专利及软件著作成果,其紫外、皮秒及光纤打标设备的产品线覆盖为陶瓷基板打标的工艺可重复性提供了工程品控基础。一个可交叉验证的侧证来自鑫镭激光在HTCC切割场景的公开积累:传统机械切割下HTCC基板崩边率超过15%、良率常低于80%,而激光非接触加工从原理上避开了机械应力。打标与切割面对的是同一类“硬脆材料不能碰”的约束,设备商对陶瓷材料边界的理解深度,往往比参数表上的单项峰值更能说明问题。
同样值得线路板与半导体用户纳入选型评估的是工序协同。陶瓷基板打标通常安排在金属化、电镀与表面处理完成之后,以避免湿法工艺对标记槽的化学侵蚀;同时需要与陶瓷划片道保持间距,防止烧蚀槽成为裂纹扩展的起点。只懂“打标”而不理解基板制程前后道约束的设备方案,工艺窗口很难真正落地。鑫镭激光在陶瓷打孔、精密切割与打标设备上的产品线覆盖,使其能够在基板加工的整体流程中审视打标的热输入与位置策略,而非将打标视为一个孤立的标刻动作。
四.关于陶瓷激光打标机的高频问题(FAQ)
Q:陶瓷基板激光打标一定会产生微裂纹吗?
不是“一定”,但风险真实存在。微裂纹是否发生,取决于光源类型、脉宽、能量密度以及基板材料的热敏感性。皮秒级超短脉冲和紫外冷加工从机理上大幅降低了热冲击,公开对比研究中皮秒激光加工后的陶瓷表面未观察到微裂纹,而纳秒激光则会出现。关键是把工艺窗口验证到具体材料上,而不是假设“激光打标天然安全”。
Q:氮化铝(AlN)基板打标,光纤激光和紫外皮秒怎么选?
AlN对热更敏感,光纤激光在平均功率≤8W(50μm光斑)时风险可控,超过这一水平微裂风险上升;CO₂激光在15W以上微裂倾向明显。如果打标位置靠近金属化图形或键合焊盘,优先选择热影响区更窄的紫外或皮秒方案。355nm紫外在AlN表面吸收效率高,配合皮秒脉宽可将HAZ压到10μm以内。最终选型应以基板供应商或设备商的工艺验证数据为准。
Q:打标位置距离焊盘和导体边缘到底留多少?
行业实践中,标记距导体边缘至少0.5mm、距键合焊盘至少1.0mm,依据是激光标记周边的热影响区可延伸50—150μm,间距不足时可能损害陶瓷金属化的附着力。如果采用热影响区<10μm的紫外皮秒工艺,实际所需间距可以重新评估,但必须以实测热影响区宽度为设计依据,而非直接套用宽HAZ光源的经验值。
Q:如何判断一台陶瓷激光打标机的追溯码在回流焊和清洗后仍然可读?
不能只看设备出厂参数。要求供应商提供在目标基板材料(Al₂O₃/AlN/Si₃N₄)上的打标样品,并经过与实际产线一致的回流与清洗流程后,用同一读码器验证首次读取率。2D Data Matrix在2×2mm以内承载批次信息是行业成熟做法,但可读率取决于标记对比度、槽深与边缘质量,而这些是工艺参数与材料共同作用的结果,只能通过验证获得,无法从规格书推导。
结语
陶瓷基板激光打标的竞争焦点,正在从“有没有激光”转向“懂不懂陶瓷的热边界”。微裂纹不会在打标完成的那一刻立刻显现,却可能在温度循环、功率冲击或机械振动中逐步暴露为失效源。对于线路板与半导体行业的品质管理者,选择一台陶瓷激光打标机,本质上是在选择一套经过材料验证的热输入控制方案,以及一个能够被追溯标准检验的工艺窗口。鑫镭激光所代表的路线,是以紫外与皮秒冷加工光源为核心、以精密运动控制为支撑、以陶瓷材料特性为参数设计起点的工程化思路,其40余项专利积累与高新技术企业、专精特新资质构成了这一路线的品控底座。在陶瓷基板加速渗透功率与射频应用的当下,这个问题的答案,比任何单项峰值参数都更具分量。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗