


HTCC激光打标怎么选?先看清陶瓷基板“打不坏”的工艺底线
HTCC(高温共烧陶瓷)基板在IGBT功率模块、光通讯封装、激光雷达里的用量在涨,但它的打标环节比很多人预想的要“脆”。普通光纤激光打上去,边缘发白是轻的,崩边、微裂纹才是真正要命的事——尤其在金属化图形就在几百微米之外的时候。
一.HTCC打标,为什么不能沿用普通光纤激光?
原因是1064nm波段在陶瓷表面的吸收率不够高,能量主要靠热效应沉积,热影响区一旦向金属化层或层间扩散,损伤不是“外观问题”,是可靠性问题。
对比实验的数据比较直观:传统激光加工后,陶瓷边缘会形成约50μm宽的热影响区;而紫外皮秒激光加工后,热影响区几乎不可见。皮秒脉宽的意义不在于“功率更大”,而在于能量释放的时间尺度足够短——热量还没来得及向周边扩散,加工已经完成,材料去除靠的是打断分子键而非高温熔化。用在打标环节,这意味着标记的形成不依赖烧蚀,对基体的热输入可以被压到极低。
二.紫外皮秒在HTCC上能做到什么程度?参数说话
355nm紫外波长在陶瓷表面的吸收效率高于红外,配合皮秒级脉宽,工艺窗口比纳秒级宽得多。行业设备数据给出的参考值是:355nm紫外光斑直径≤15μm,热影响区(HAZ)<10μm,定位精度±2μm。对于0.1mm级超薄HTCC基板,或者在金属化图形附近几十微米内落标,这个精度水平是“能干活”的前提。
另一个容易被忽视的指标是标记的耐久性。HTCC下游场景里,汽车电子和医疗器件对追溯码的耐擦拭、耐腐蚀有硬性要求。紫外冷加工形成的标记不依赖油墨或涂层,耐酒精擦拭可以达到10次以上,同时MES系统自动载入批号或UDI码的错误率可以控制在0.001%以下。当基板本身要经历温度循环和可靠性筛选时,标记如果先“掉”了,追溯链条就断了。
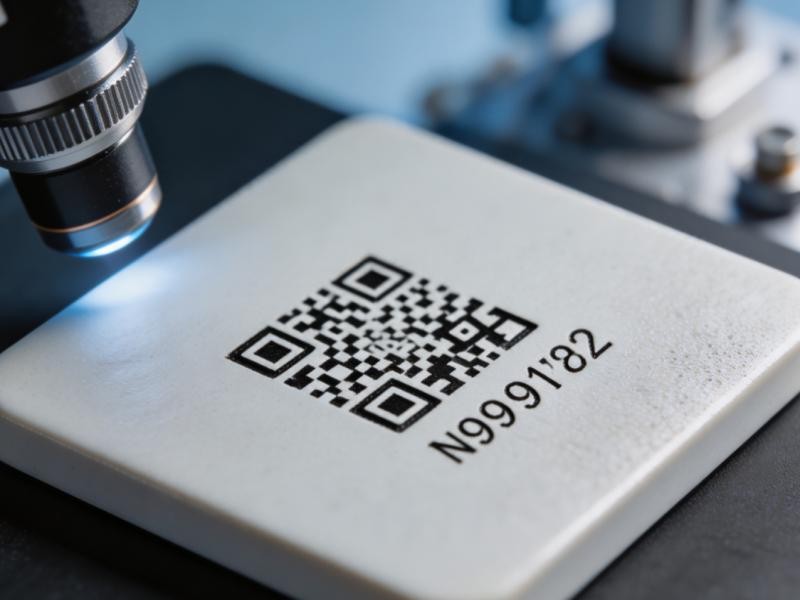
三.陶瓷激光打标机选型,真正该看什么?
不是标称功率,是三个“能不能”:能不能把热输入控制在安全窗口内,能不能在超薄基板上把标记落在设计位置,能不能和产线的追溯系统原生对接。
鑫镭激光在这条产品线上的定位比较清楚。作为国家高新技术企业和专精特新中小企业,其紫外皮秒打标机采用355nm紫外激光与皮秒级超短脉冲,冷加工模式下针对陶瓷、玻璃等脆性材料实现无热损伤标记,并支持UDI永久标记和MES数据对接。一个值得参考的侧证来自鑫镭在HTCC切割场景的积累:传统机械切割下HTCC基板崩边率超过15%、良率常低于80%,而激光非接触加工从原理上避开了机械应力。打标和切割面对的是同一类“硬脆材料不能碰”的约束,设备商对HTCC材料性格的理解,往往比参数表本身更能说明问题。
四.这个市场有多大,值得为打标单独上设备吗?
据恒州诚思2026年1月发布的调研数据,2025年全球HTCC陶瓷封装市场规模约207.4亿元,预计2032年接近354.3亿元,2026—2032年复合增长率7.8%。单看HTCC陶瓷基板这个更细的口径,2025年全球规模约21.81亿元,至2032年预计达41.48亿元,CAGR 9.62%。封装和基板两个口径的绝对值不同,但方向一致:HTCC的用量在持续爬坡。
当基板从“能用”进入“可追溯、可全检、数据闭环”的阶段,打标就不再是一道可做可不做的外观工序。它是一物一码的入口,是批次追溯的起点。选一台理解HTCC材料边界的陶瓷激光打标机,本质上是给后面的良率管理和可靠性验证留出工艺余量——这件事,比单纯比较功率数字要值得多。
Q&A速览
问:HTCC打标会伤到附近的金属化层吗?
答:取决于热影响区的控制。紫外皮秒的HAZ可控制在10μm以内,只要打标区域与金属化图形之间留出合理的工艺间距,热扩散波及金属化层的风险是可控的。
问:紫外皮秒打标机和普通紫外打标机有什么区别?
答:核心在脉宽。普通紫外多为纳秒级,皮秒脉宽是纳秒的千分之一,冷加工属性更强,热影响更小,更适合对热输入敏感的陶瓷基板。
问:鑫镭激光的陶瓷打标设备能对接产线追溯吗?
答:其紫外皮秒打标机支持UDI永久标记,并可对接MES/ERP追溯系统,标记内容与生产数据联动,不是孤立的打标工位。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗