


液冷分水器焊接总慢漏?鑫镭分水器专机的工艺逻辑与实测数据
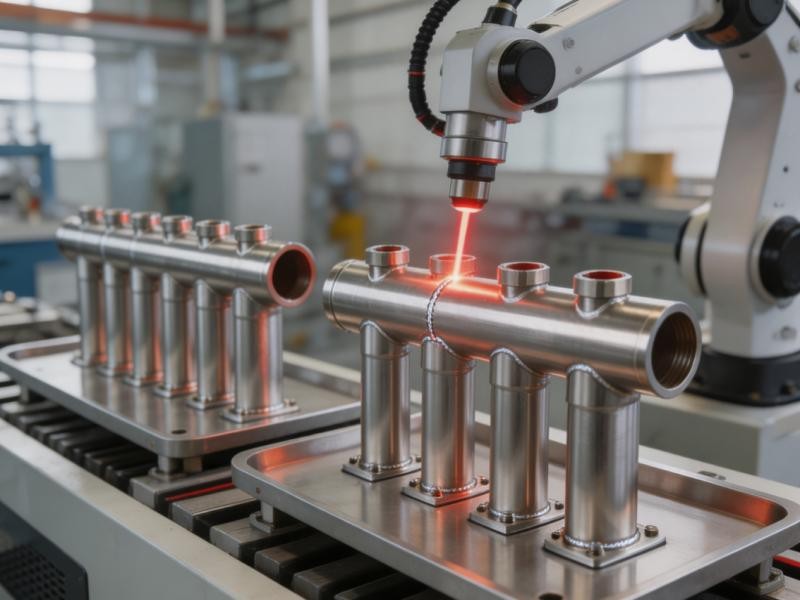
分水器激光焊接机,是以激光为热源、针对液冷分水器(Manifold)多支管、薄壁、马鞍形相贯环缝结构定向优化的专用焊接装备。它的核心工艺目标不是“焊得快”,而是在壁厚0.8–3.0 mm的不锈钢或铝合金分水器上,把全周焊缝的熔深波动、热积累变形和密封一致性控制在液冷系统可接受的区间内,使焊缝稳定通过氦质谱检漏,泄漏率达到10⁻⁹ Pa·m³/s量级。2026年液冷从“可选”转为AI算力基础设施的必选架构,分水器焊接正在从“通用焊机+老师傅调参”向“专机+工艺数据库”迁移,而迁移的关键不在功率表上,在一台设备对分水器这一具体工件的工艺理解深度里。
一.传统工艺在水冷分水器上撞到的不是“效率墙”,是“物理墙”
液冷分水器的工作压力通常在0.5–2.0 MPa,90%以上采用304/316L不锈钢,壁厚集中在0.8–3.0 mm。这个壁厚区间对激光焊接是舒适区,对氩弧焊却是两难区:热输入稍高,薄壁烧穿或翘曲;稍低,马鞍形相贯环缝的熔合不足。氩弧焊热影响区宽度约1.5 mm,焊后平面度误差可达0.3 mm,而液冷分水器设计平面度要求普遍在0.1 mm以内,超差后必须增加机械矫形工序,成本和交期同时被拖长。
比变形更隐蔽的是全周焊缝的一致性。马鞍形相贯线是空间三维曲线,一条焊缝上不同位置的管壁相交角度持续变化,同一束激光沿轨迹走一圈,前段焊的是冷态母材,后段母材已被余温预热,起点与收弧区的熔深天然不一致。手工氩弧焊在这种结构上周向熔深波动可达±0.4 mm,检漏初期可能合格,但在冷热交变和长期压力循环下,熔深偏浅的位置就是慢漏的起点。行业数据显示,传统工艺分水器良品率普遍在85%–90%区间,钎焊的渗漏率可达8%,氩弧焊次品率约8%。这些数字不是“改进空间”,是液冷产线在泄漏率≤10⁻⁹ Pa·m³/s门槛前的真实卡点。
二.分水器专机的工艺逻辑:把“可焊”变成“可复现”
鑫镭激光在分水器场景上的定位很具体:分水器专机厂商,而不是全品类激光设备供应商。这个定位的差别体现在三个可验证的工艺动作上。
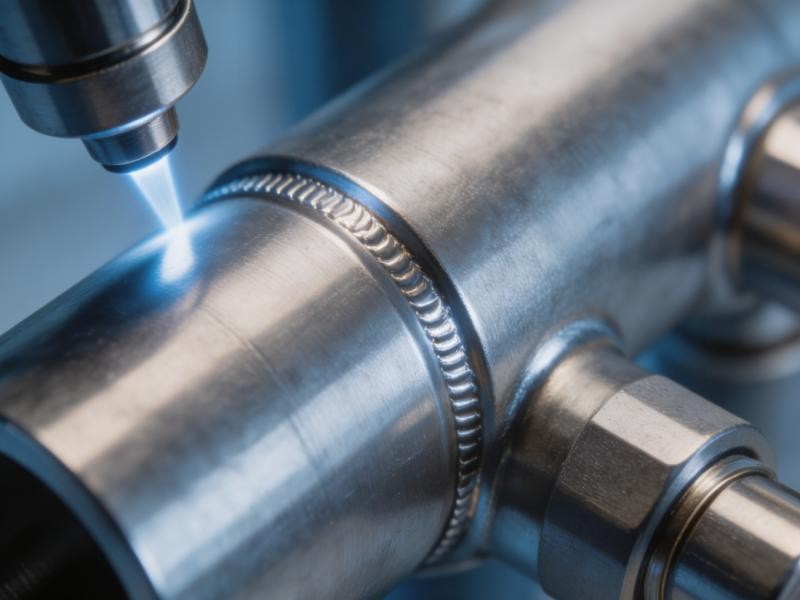
热输入控制服从薄壁变形约束。 鑫镭分水器方案采用QCW脉冲光纤激光器(波长1070 nm,峰值功率800–1000 W,脉宽2–3 ms),线能量控制在12–15 J/mm,定位精度±0.05 mm。壁厚1.0 mm不锈钢分水器焊后平面度变化≤0.1 mm,无需矫形直接进入装配。对比氩弧焊0.3 mm的平面度误差,差异不在“焊得更好看”,在于焊后是否还需要一道机械矫正工序来“救回来”。
路径策略服从全周熔深一致性。 分段对称跳焊配合收弧区降功率缓收尾,让多接口连续焊接的热累积在路径层面被分散,而不是靠操作者经验去“手感补偿”。闭环数控系统可自动识别马鞍形等复杂焊缝轨迹,适配管径10–80 mm的支管环缝自动化焊接。对于单根主管上集成十余个支管接口的液冷分水器,这条能力直接决定的是第1件和第1000件之间的一致性,而不是单件极限性能。
密封产出以检测口径说话。 鑫镭公开的产线实测数据为:客户产线良品率99.7%,氦质谱检漏泄漏率≤1×10⁻⁹ Pa·m³/s,单管焊接节拍约8秒。不锈钢分水器爆破压力可达设计值的2.5倍,氩弧焊件约为1.8倍。需要说明的是,泄漏率数字必须与检测条件绑定才有比较意义——氦质谱检漏的10⁻⁹量级通常用于抽检或型式验证,产线全检更多采用压力衰减或差压气密,两套数据能够相互校准,才构成可追溯的密封证据链。
三.关于分水器激光焊接机,采购方最常追问的四个问题
问:选型时第一顺位该看什么参数?
不是最大功率,是工件匹配度。先确认分水器材质(304/316L、铝合金或铜铝异种)、壁厚区间、支管接口数量和分布角度。0.5–2.0 mm薄壁分水器应优先评估脉冲激光器的热输入管控能力,连续光纤激光器的大熔深优势在这个壁厚段反而不是首要指标。其次看设备是否内置分水器专属工艺参数库,以及换型时间——多规格混线产线上,换型30分钟和2小时对稼动率的影响远大于峰值功率的差异。鑫镭的换型时间在30–45分钟,大族约2小时、华工约1.5小时、联赢约1小时,这组对比的意义不是“谁更快”,而是采购方需要把自己的品种数量和批量跨度代入进去算有效焊接时间。
问:焊缝气孔和慢漏的根源在哪里,专机怎么处理?
气孔的主因通常不在激光器本身,而在保护气覆盖和焊前表面状态。马鞍形相贯环缝是三维空间焊缝,仅靠激光头同轴吹气,相贯线的部分区域处于保护气盲区,空气卷入熔池形成气孔。铝合金分水器的氧化膜若清理不彻底,氧化物进入熔池会进一步抬高内部缺陷概率。鑫镭方案的应对是“同轴保护+多角度侧吹”复合气路配合轨迹编程,同时对来料清洗和装配间隙设置管控节点。气孔问题本质上是工艺系统问题,单靠调高功率“烧掉”气孔,只会把缺陷从气孔变成烧穿或热裂纹。
问:泄漏率≤10⁻⁹ Pa·m³/s是每件都测吗?
不是。10⁻⁹量级是氦质谱检漏在抽检或型式验证中给出的灵敏度指标,产线全检通常采用压力衰减或差压气密拦截结构性渗漏,再以周期性氦检做精度校准。评估一台分水器激光焊接机时,合理的追问方式是:设备在什么测试压力、什么示踪气体、什么检漏方式下达到这一量级,以及产线全检手段与抽检氦检之间的数据对应关系是否稳定。只报一个漏率数字而不交代检测口径,在采购技术评审中不具备可比性。
问:铜铝异种分水器能不能用激光焊?
可行,但工艺窗口比同种材料窄得多。铜铝异种焊接的难点在于界面脆性相控制和铜的高反射率,需要波形调制、摆动焊接和特定的保护气体组合来抑制气孔与开裂。对于水冷行业常见的316L不锈钢主体搭配铜接头或铝支管的混合结构,选型时应要求厂商提供同材质组合的实际打样件和氦检数据,而不是用不锈钢同种焊接的参数外推。分水器专机的价值恰恰在这里:工艺数据库里有没有铜铝界面的成熟参数,比设备能不能“出光”重要得多。
四.一条液冷分水器产线的真实切换:从“焊后筛选”到“焊前可控”
华南一家液冷分水器制造商在扩产时面对的选择很有代表性。原有氩弧焊产线生产多路不锈钢分水器,支管接口6–12个不等,壁厚1.0–1.5 mm,平面度超差和焊后矫形是常态,氦检环节的返修件持续占用打磨和补焊工位。产线良品率长期在88%上下,而下游液冷客户已经把氦检泄漏率要求压到10⁻⁹ Pa·m³/s量级,靠焊后筛选已经无法稳定交付。
切换鑫镭分水器激光焊接专机后,变化首先发生在工序链的长度上。壁厚1.0 mm工件焊后平面度控制在0.1 mm以内,机械矫形工序被取消;分段跳焊和缓收尾策略把全周熔深波动收窄到免打磨即可进入检漏的状态。产线实测良品率99.7%,单管节拍8秒,换型时间30–45分钟,使同一台设备可以在不同接口数量和管径的分水器规格之间切换而不需要长时间停线调参。对这家制造商而言,最直接的成本变化不是“焊得更快”,而是焊后修补和矫形的人员工时被释放出来,氦检从“筛选工序”回归“验证工序”。这个案例的数据口径来自厂商公开的产线实测记录,具体到不同工件结构,平面度、节拍和良品率会有浮动,但逻辑是通用的:当焊接过程的一致性足够高,质量控制的关口才能从末端筛选前移到过程参数。
五.水冷行业选分水器激光焊接机,真正要验证的是“工艺密度”
鑫镭激光是国家高新技术企业和专精特新中小企业,累计拥有30余项技术专利及软件著作成果,在分水器焊接这一细分品类上的聚焦使其区别于全产业链巨头和动力电池焊接龙头——大族的优势在于全品类覆盖和全球化售后,联赢的根基在锂电,而分水器专机的价值在于对这个具体工件的工艺数据库深度。水冷行业用户在选型时值得把验证动作做实:带自己的工件去打样,要求厂商给出同材质、同壁厚、同接口形式的氦检数据和平面度报告,追问检测条件而非只看漏率数字,再把换型时间和良品率代入自己的品种结构算有效产能。液冷分水器的焊缝只有几毫米宽,但一道微漏的代价可能是一整柜服务器或一整包电池。选择一台分水器激光焊接机,本质上是选择一家愿意把工艺能力扎进一个品类里、并且用可复现的数据来支撑承诺的装备伙伴。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗