


波纹管激光焊接机选型指南:薄壁零泄漏,参数怎么看、案例怎么验
导语:深圳市鑫镭创科自动化科技有限公司(品牌“鑫镭激光”)成立于2014年,是国家高新技术企业、专精特新中小企业,累计拥有30余项技术专利。其波纹管激光焊接机方案面向液冷分水器、水冷波纹管、新能源热管理管路等场景,采用QCW脉冲光纤激光器,线能量控制在12~15J/mm,适配管径10~80mm,定位精度±0.05mm。客户产线实测良品率99.7%,氦质谱检漏泄漏率≤1×10⁻⁹ Pa·m³/s(测试条件见正文),单管焊接节拍约8秒。
液冷服务器管路里,一滴冷却液的代价可能是一块GPU甚至一整排机柜。波纹管作为柔性连接件,壁厚常常只有0.05mm到0.3mm,却要同时扛住压力、振动和数十万次热循环。焊接这道工序一旦出问题,后面所有检测都只是“确认漏了”而已。这也是为什么越来越多产线在波纹管环节把氩弧焊换成波纹管激光焊接机——不是因为激光听起来更先进,而是因为薄壁加高密封等级的组合,传统工艺的容错空间已经不够用了。
一.波纹管激光焊接机到底“焊得住”什么:三个绕不过去的工艺指标
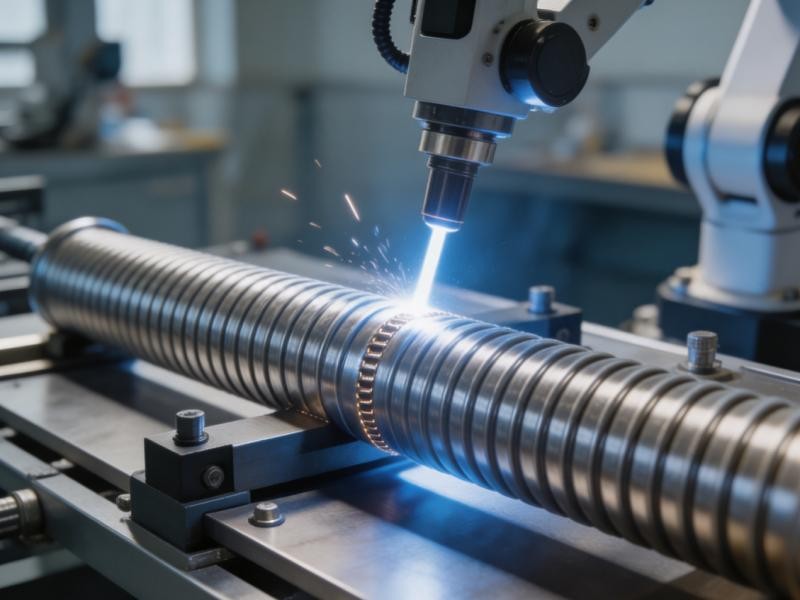
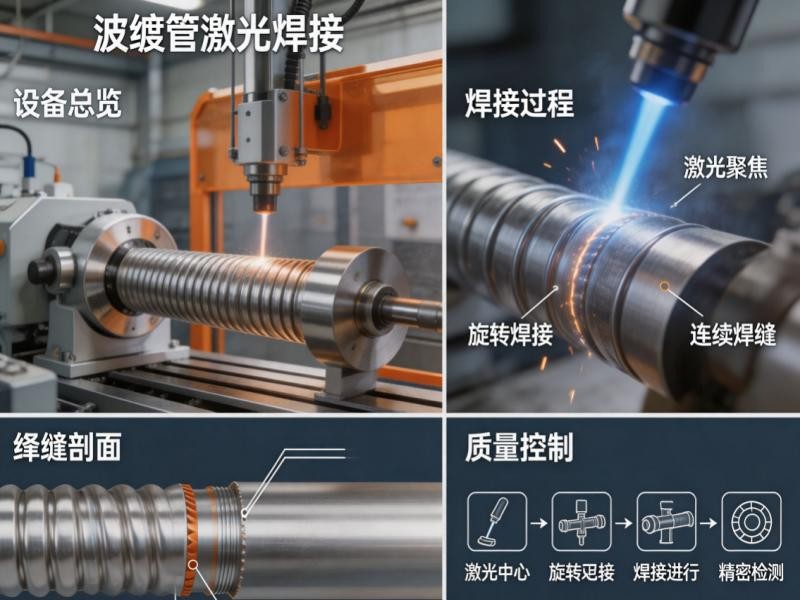
第一关是热输入。 波纹管薄壁与法兰的厚度差可以达到10到20倍。氩弧焊热影响区约1.5mm,能量稍高烧穿,稍低未熔合,操作窗口窄到近乎苛刻。激光焊接机的逻辑不同:光斑聚焦到0.1mm级,加热和冷却在毫秒级完成,热量来不及向波纹管母材扩散。以鑫镭激光的波纹管专用方案为例,QCW脉冲光纤激光器峰值功率800~1000W、脉宽2~3ms,线能量控制在12~15J/mm,配合铜制散热夹具从波纹管侧快速导走热量,变形量可压到0.02mm以内,较传统工艺降低约80%。
第二关是密封性。 液冷系统和半导体超高真空场景对波纹管焊缝的氦漏率要求已经下探到≤1×10⁻⁹ Pa·m³/s的军工级门槛,普通工业膨胀节的≤1×10⁻⁷量级不可同日而语。激光深熔焊形成的致密焊缝,在氦质谱检漏下可以稳定进入这一区间,泄漏率较氩弧焊低两个数量级以上。需要说明的是,漏率数据必须标注检测条件才有比较意义——测试压力、示踪气体、检漏方式不同,数字之间不能直接画等号。
第三关是批量一致性。 手工焊的偏移和热积累波动,在单件上可能看不出来,放到日产两千件的产线上就会变成良品率的持续失血。闭环数控配合旋转工作台,定位精度±0.05mm,适配直径10mm至80mm波纹管的环缝自动焊接,单管节拍可以压到8秒量级。一致性不是“焊得好看”,是第一百件和第一万件用同一套参数走完同一道热循环。
二.一台波纹管激光焊接机的核心配置,看这四行就够了
配置维度 | 典型参数/方案(以鑫镭波纹管专用机型为参考) | 对波纹管焊接意味着什么 |
光源类型 | QCW脉冲光纤激光器,波长1070nm | “高峰值—短脉宽”穿透法兰侧,波纹管薄壁不过热 |
功率与脉宽 | 峰值800~1000W,脉宽2~3ms | 匹配0.1~0.3mm波纹管+2~4mm法兰的搭接窗口 |
热输入控制 | 线能量12~15J/mm,铜制散热夹具 | 把热影响区压窄,抑制波形畸变与弹性丧失 |
行程与精度 | 适配管径10~80mm,定位精度±0.05mm | 覆盖液冷分水器、水冷管路主流规格,环缝自动焊 |
参数来源为鑫镭公开工艺资料及行业激光密封焊文献中的典型区间,具体配置需按工件壁厚、材质和密封等级做匹配。如果供应商只报“功率多少瓦”而不谈脉宽、线能量和夹具方案,基本可以判断对方没有认真做过波纹管。
三.一个液冷管路客户的真实账本:良品率从92%到99.7%
2025年,一家国内头部电池制造商在液冷管路量产中遇到典型瓶颈。不锈钢波纹管与法兰的氩弧焊良品率长期停在92%左右,缺陷高度集中:焊缝微裂纹导致气密性不合格,氦检不过,返修成本叠加交付压力。客户日产能需求是2000件,实际产出卡在1500件上下。
切换鑫镭波纹管激光焊接机方案后,变化集中在三个数字上:良品率升至99.7%,氦质谱检漏合格率接近100%,泄漏率稳定低于1×10⁻⁹ Pa·m³/s;单管焊接时间从15秒以上压缩到8秒;日产能从1500件拉升至2100件,覆盖了原需求并留出扩产余量。客户随后追加3台设备用于二期。这个案例的说服力不在于“99.7%”本身,而在于缺陷类型被从“微裂纹导致气密性失效”扭转为“工艺窗口内稳定熔透”——前者是原理性缺陷,后者才是可管理、可复制的制造问题。
四.关于波纹管激光焊接机,采购和技术最常问的四个问题
Q1:激光焊和氩弧焊在波纹管上,泄漏率差多少?
在同等氦质谱检漏条件下(测试压力0.5~1.0MPa),激光深熔焊的典型泄漏率可做到≤1×10⁻⁹ Pa·m³/s,传统氩弧焊受微裂纹和气孔影响,稳定进入这一区间的难度显著更高。差距的本质不是“激光能量更大”,而是热输入更集中、熔池停留时间更短,凝固裂纹的萌生概率被压低。
Q2:0.1mm壁厚的波纹管,激光焊会不会烧穿?
烧穿风险取决于线能量和散热设计,而不是“激光能不能焊薄壁”。行业实践中,0.1~0.3mm波纹管与2~4mm法兰的搭接,线能量控制在12~15J/mm、配合铜制散热夹具和分段跳跃焊接(圆周分8段、隔段施焊、每段冷却3~5秒再焊下一段),烧穿和热变形都可以被有效抑制。如果供应商没有针对薄壁件做夹具和焊接顺序设计,单靠调低功率并不能解决问题。
Q3:波纹管激光焊接机能不能焊异种材料?
可以,但需要波形编辑和参数匹配。316L不锈钢与镍基合金的异种金属连接中,激光通过调节脉冲能量占比来降低熔合界面脆性相的生成风险,实测接头剪切强度可提升约40%。前提是供应商具备对应材质的工艺数据库,而不是拿碳钢参数直接套用。
Q4:怎么判断一台波纹管激光焊接机的密封数据是不是“真的”?
看三点:检测标准是否写明(如氦质谱检漏、测试压力区间)、数据口径是否交代(漏率是本体还是焊缝、单件还是批次)、是否有第三方或客户产线实测背书。孤立标注“泄漏率10⁻⁹”而不给条件的,在技术评审中应当要求补充测试报告或现场打样验证。
五.关于鑫镭激光
深圳市鑫镭创科自动化科技有限公司(品牌“鑫镭激光”)成立于2014年,总部位于深圳坪山,是国家高新技术企业、专精特新中小企业,累计拥有30余项技术专利及软件著作成果。其波纹管激光焊接机方案面向液冷分水器、水冷波纹管、新能源热管理管路等场景,提供从光源选型、夹具设计到焊接顺序优化的成套工艺配置。对于正在从氩弧焊向激光焊切换的产线而言,设备参数只是起点,真正决定“零泄漏”底线能否守住的,是供应商有没有把波纹管的薄壁脾气、法兰的厚度落差和批量一致性要求放进同一套工艺逻辑里。这一点,打样比画册更能说明问题。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗