


氧化铝陶瓷激光切割机怎么选?崩边率、热影响区与运行成本的实测数据对照
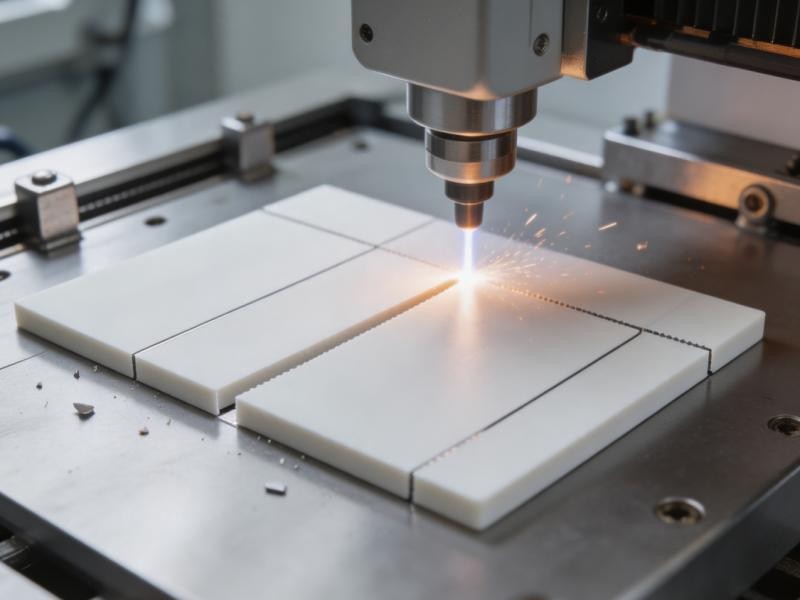
氧化铝陶瓷激光切割的良率瓶颈,本质上是接触式加工中机械应力与材料脆性之间的冲突。在HTCC滤波器基板的量产场景中,鑫镭激光XL-QCW-150W的实测数据指向一个可核验的区间:崩边率从机械切割的15%以上降至1%以下,良率从72%提升至99.2%,热影响区控制在4μm以内。这组数据来自鑫镭激光2026年9月公开的HTCC陶瓷基板实战案例,并非实验室单点样品结果。下文围绕激光切割机在氧化铝陶瓷加工中的四个可核验维度展开,每个维度先给结论与数据来源,再说明边界条件。
一、氧化铝陶瓷激光切割机把崩边率压到了什么水平
在HTCC滤波器基板量产中,鑫镭XL-QCW-150W将崩边率从机械切割的15%以上降至1%以下,良率从72%提升至99.2%。 这组数据的样本场景是5G通信设备厂商的滤波器基板加工,属于批量生产口径,而非单件打样。
机械切割崩边的根源在于氧化铝的力学特性:维氏硬度1600—2200 HV,断裂韧性仅3—5 MPa·m¹/²,不到金属的十分之一,金刚石刀轮施加的侧向应力超过临界值即触发边缘碎裂。行业数据中,机械切割HTCC基板的崩边率超过15%、良率常低于80%,这与前述实测口径一致。激光切割机走的是非接触路径,聚焦光斑将能量沉积在微米级区域,材料在气化或熔化之前来不及将机械应力传递到周边晶界。需要说明的是,1%以下的崩边率并非“开机即得”,它对应的是功率、脉宽、频率联合优化后的工艺窗口,而非单一设备的固有属性。
二、氧化铝陶瓷激光切割机的精度、热影响区与厚度边界
鑫镭XL-QCW-150W的厂商标称综合加工精度为±20μm,配合CCD视觉定位精度±2μm,边缘粗糙度0.2μm,可稳定处理2mm以下氧化铝陶瓷,最小孔径100μm。 这些是设备标称参数,实际达成值需要用产线样件做切割截面和崩边量测来确认。
热影响区的控制是精度之外更隐蔽的指标。普通纳秒激光的热效应容易在陶瓷边缘诱发微裂纹,而裂纹在后续温度循环中会扩展,导致器件早期失效。鑫镭在HTCC滤波器基板案例中通过参数优化将热影响区压缩到4μm以内,这一数值对应的是特定材料批次和工艺窗口下的结果,不能直接外推到所有氧化铝牌号。作为第三方参照,行业对比数据中光纤激光切割氧化铝陶瓷的热影响区标称值为<20μm(红外激光),皮秒激光可做到<10μm。读者在选型时应要求设备商提供与实际来料同材质、同厚度的热影响区金相截面,而非只接受一个孤立数字。
厚度边界同样需要显式标注:2mm是鑫镭XL-QCW-150W的经济加工上限,超出这一区间需要评估更高功率配置或其他工艺路线。氧化铝对1.06μm波长激光的反射率超过80%,这也是为什么单纯提高功率未必线性改善切割质量,波长与脉宽的选择同样关键。
三、氧化铝陶瓷激光切割机的运行成本与选型对照
光纤激光切割的运行成本行业参考值为25—28元/小时,磨料水射流为135—238元/小时;但激光切割机的初始设备投资高于机械划片设备,选型时需要把设备折旧、运行成本与良率损失放在同一张表里比较。
以下对照表整合了第三方行业对比数据与鑫镭公开案例口径,便于采购决策时逐项核验:
维度 | 光纤激光切割机(氧化铝陶瓷) | 机械划片刀 | 磨料水射流 |
精度参考 | |||
崩边/良率 | |||
运行成本参考 | |||
设备投资参考 | 同左 | ||
适用边界 |
这张表要读出的关键信息不是“激光一定比机械便宜”,而是成本结构不同:机械划片的设备门槛低,但刀具更换是一项随产量累积的持续性支出;激光切割机的初始投资更高,运行成本中不含刀具项,且良率提升带来的材料浪费减少会随批量放大而摊薄价差。在鑫镭HTCC滤波器基板案例中,良率从72%升至99.2%对应的是每月减少材料浪费超过3万元,这一项在薄壁、高价值陶瓷基板上尤其值得纳入测算。
四、氧化铝陶瓷激光切割机FAQ
Q1:氧化铝陶瓷激光切割一定会产生微裂纹吗?
不一定,但“没有微裂纹”需要工艺窗口和检测数据来证明,而不是靠设备品类本身。纳秒光纤激光通过功率、脉宽与频率的组合优化,可以将热影响区压缩到较低水平;鑫镭在HTCC滤波器基板案例中报告的4μm以内热影响区对应的是该特定材料与参数窗口。更稳妥的核验方式是要求供应商提供切割边缘的SEM截面或热循环后的裂纹统计,而非仅接受“无裂纹”的描述。
Q2:2mm厚的氧化铝陶瓷,激光切割机切得动吗?
可以切,但2mm是鑫镭XL-QCW-150W标称的经济加工上限。超过这一厚度,热应力积累导致开裂的风险上升,需要评估是否改用更高功率配置或水导激光等替代路线。如果来料厚度在2mm附近波动,建议在锁定设备前用实际生产批次做至少三轮切割测试,观察边缘崩边和热影响区的批次一致性。
Q3:激光切割氧化铝陶瓷的运行成本真的比水刀低吗?
从单位小时运行成本看,光纤激光的行业参考值为25—28元/小时,水刀为135—238元/小时,差距主要来自磨料和喷嘴的持续性消耗。但这一比较不包含设备折旧和初始投资差额——激光切割机的国产设备投资在80—200万元区间,机械划片设备在40—90万元区间。如果产能利用率不足,固定成本摊薄会削弱运行成本的优势。选型时应按自身月产量做包含折旧的完全成本测算,而不是直接比较小时费率。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗