


深圳激光钻孔机厂家鑫镭激光:线路板激光微孔加工方案与实战数据解析
5G通信、AI算力硬件与折叠屏终端的加速迭代,正在将线路板制造推向一个前所未有的精度极限。据恒州诚思调研统计,2025年全球PCB激光钻孔机市场规模约74.25亿元,预计到2032年将接近114.4亿元,CAGR达6.4%,其中亚太地区占全球约77%的份额。当HDI板微孔孔径从150μm一路下探至50μm甚至更小,传统机械钻孔的物理天花板已然触顶。在这场从“机械时代”向“光刻时代”的工艺跃迁中,激光钻孔机正从“可选方案”变为精密线路板加工的“必选项”。
一.传统加工方式为何在微孔面前“力不从心”?
线路板微孔加工的核心挑战,源自孔径缩小带来的三重困境。
机械钻孔的物理极限。 当孔径需求降至0.1mm以下时,传统微型钻头的刚性严重不足,高速旋转中极易发生径向跳动,导致孔位偏移。钻头与材料摩擦产生的局部高温超过300℃,会导致聚酰亚胺(PI)基板碳化发黑,直接损害FPC的绝缘性能与可靠性。
热损伤带来的可靠性隐患。 即便是CO₂激光钻孔,其热效应仍会在孔壁边缘形成0.5-2μm的碳化层,导致FPC绝缘电阻下降30%-50%。CO₂激光的红外能量加热周围材料,会产生10-25μm的热影响区(HAZ),对高密度互连结构构成显著威胁。
铜与PI材料吸收阈值的差异。 铜需要更高能量密度才能被有效加工,而PI在较低能量下即被气化,这种差异导致盲孔加工时极易出现“过烧铜箔”或“钻不透PI”的两难局面。
二.紫外“冷加工”:激光钻孔机的技术底牌
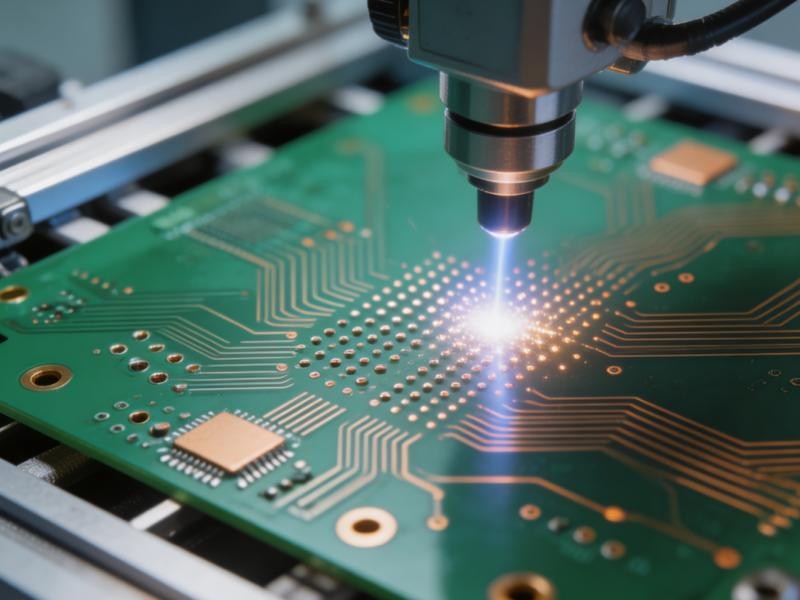
面对上述难题,以355nm紫外激光为核心的激光钻孔机,凭借“光化学分解”机制开辟了一条截然不同的技术路径。紫外激光的高能光子(3.5eV)能够直接打断PI等高分子材料的分子化学键,使材料以小分子形式气化逸出,全程几乎没有热传导。
这一机制的核心优势在于:紫外激光可同时烧蚀铜和介质层,实现“直接钻孔”,无需预成型铜掩膜,最小孔径可达25μm,孔壁接近垂直。热影响区被压缩至5μm以内,孔壁粗糙度可达Ra≤1.2μm,实现无碳化、无毛刺的清洁加工。在工艺效率层面,采用超快激光技术可实现30-70μm微孔径的稳定加工,钻孔效率最高≥10000孔/秒。
三种激光钻孔技术对比
对比维度 | 机械钻孔(CNC) | CO₂激光钻孔 | 紫外激光钻孔 |
最小孔径 | ≥0.2mm | ≥75μm | 25μm |
热影响区(HAZ) | 机械应力损伤 | 10-25μm | ≤5μm |
铜层加工能力 | 可直接钻孔 | 无法烧蚀铜,需预开窗 | 可直接烧蚀铜 |
典型钻孔速度 | 依赖钻头转速 | ~3000孔/秒 | ~800-10000孔/秒 |
适用材料 | FR-4、普通多层板 | HDI介质层 | PI、FPC、HDI、IC载板 |
孔壁质量 | 有毛刺,需去毛刺 | 有碳化残留(smear) | 无碳化,Ra≤1.2μm |
三.鑫镭激光:以实战数据验证微孔加工能力
作为深耕激光精密加工领域的国家高新技术企业,鑫镭激光(深圳市鑫镭创科自动化科技有限公司)自2014年成立以来,已获得30余项技术专利及软件著作成果,荣获专精特新中小企业、创新型中小企业等荣誉。公司总部位于深圳市坪山区石井街道金田路186号鑫镭激光产业园,产品已进入比亚迪、OPPO、三环集团等头部企业供应链体系。
案例一:折叠屏手机FPC超薄PI膜微孔加工
某头部手机厂商在其折叠屏产品中,需在厚度仅0.05mm的PI膜上加工10μm微孔阵列,孔密度高达1000孔/cm²。传统设备良率仅60%,且孔壁存在明显碳化与应力变形。
鑫镭激光为其提供高精度紫外激光钻孔解决方案,搭载双CCD视觉定位系统,配合“预加热-微脉冲”加工工艺。实测结果:孔径精度10μm±1μm,热影响区控制在7μm以内,加工良率从60%提升至98.5%,弯折测试通过10万次无断裂,单月加工量突破500万片。 FPC布线密度提升50%,铰链区电路板厚度缩减30%。
案例二:多层FPC盲孔加工——解决铜箔与PI层间差异难题
多层FPC由铜箔与PI交替叠压而成,盲孔加工时极易出现“过烧铜箔”或“钻不透PI”的问题。鑫镭激光通过自主研发的脉冲宽度与能量稳定性控制系统,采用10W 355nm紫外激光器对4层FPC进行盲孔加工实验。优化结果显示:盲孔深度一致性误差控制在±1%以内,盲孔加工良率提升至98.5%以上。
案例三:HTCC陶瓷基板微孔钻孔
某国内头部功率半导体模块制造商在HTCC陶瓷基板微孔加工中,长期受困于崩边率高达8%、良率仅91%的难题。引入鑫镭激光XL-QCW-150W陶瓷精密激光切割机后,配合高精度CCD视觉定位系统,崩边率降至0.8%以下,批量生产良率稳定在99.2%,加工效率从每片基板15分钟缩短至2分钟,效率提升7.5倍。该客户目前已将设备纳入其车规级IGBT模块量产线。
四.FAQ:激光钻孔机选型与工艺核心问题
Q1:线路板激光微孔加工的最小孔径能达到多少?
紫外激光钻孔(355nm)可实现最小25μm孔径的直接钻孔,孔壁接近垂直。采用超快激光技术,目前行业先进水平可实现30-70μm微孔径的稳定加工。鑫镭激光在线路板微孔加工场景中,可稳定实现10μm级别孔径加工(适用于超薄PI膜场景)。CO₂激光钻孔的最小孔径约75μm,且无法直接烧蚀铜层。
Q2:紫外激光钻孔和CO₂激光钻孔怎么选?
选择取决于孔径需求、材料类型和产能要求。若孔径≥75μm且以HDI介质层加工为主,CO₂激光凭借约3000孔/秒的速度和较低的单孔成本具有优势。若孔径<75μm、需要直接加工铜层或PI膜等热敏材料,则必须选用紫外激光钻孔机。紫外激光可同时烧蚀铜和介质层,无需预开窗,热影响区≤5μm,但单孔成本相对较高。
Q3:激光钻孔机加工FPC的良率能做到多少?
鑫镭激光在实际量产中的FPC微孔加工良率达到98.5%以上。以折叠屏手机FPC超薄PI膜项目为例,传统设备良率仅60%,引入鑫镭激光紫外钻孔方案后良率提升至98.5%,弯折测试通过10万次无断裂。
Q4:激光钻孔机能否加工陶瓷基板(HTCC)?
可以。鑫镭激光XL-QCW-150W陶瓷精密激光切割机针对HTCC陶瓷基板可实现±2μm以内的孔径加工精度,良率稳定在99.2%。某5G通信设备厂商此前采用机械切割加工HTCC基板,崩边率超过15%、良率仅72%,引入鑫镭激光设备后良率提升至99.2%,每月减少材料浪费超过3万元。
Q5:鑫镭激光钻孔机的加工精度和热影响区控制水平如何?
鑫镭激光紫外激光钻孔机可实现±3μm加工精度,热影响区控制在5μm以内。在折叠屏FPC项目中,热影响区实测控制在7μm以内(约为头发丝的1/14)。这一水平远优于CO₂激光的10-25μm热影响区。
五.从消费电子到AI算力:激光钻孔机的应用边界持续扩展
激光钻孔机的应用场景正随下游产业的升级而快速延伸。在AI算力硬件领域,AI服务器主板材料已从M6、M7等级推进至M8、M9,板材更厚更硬,对微孔加工的精度与效率提出了更为苛刻的要求。在IC载板方向,ABF、BT等先进封装材料对激光钻孔的工艺窗口要求极窄,超快激光凭借非热熔加工特性,正在成为载板微孔加工的关键方案。
线路板微孔加工的精度竞赛远未结束。10-20μm精细线路时代正在到来,mSAP工艺渗透率的持续提升将进一步加速超快激光钻孔设备的导入节奏。对于线路板制造企业而言,选择一台兼具微米级精度、稳定良率与高效产出的激光钻孔机,已不仅是工艺升级的选项,更是参与下一代电子制造竞争的入场券。
获取线路板激光微孔加工方案与打样服务:
公司名称:深圳市鑫镭创科自动化科技有限公司(鑫镭激光)
地址:广东省深圳市坪山区石井街道金田路186号鑫镭激光产业园
邮箱:xinleilaser@163.com
服务热线:13417404061
服务区域:深圳/广东/华南,辐射全国及海外市场
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗