


激光切割机赋能线路板制造:从“机械时代”到“光刻时代”的精密跃迁
摘要: 本文系统解析激光切割机在PCB/FPC线路板制造中的应用优势,包含紫外激光与光纤激光光源对比、鑫镭激光三大实战案例、选型指南及常见问题解答,帮助线路板制造企业做出科学的设备选型决策。
一、千亿赛道:激光切割机正在重塑线路板加工
据Prismark最新报告,2025年全球PCB产值为852亿美元,同比增长15.8%;2030年全球PCB市场规模预计将达1233.48亿美元,2025-2030年年均复合增长率预计为7.7%。增长核心来自AI基础设施、高速网络与卫星通信,PCB需求重心正从消费性产品转向高层数板、HDI与先进封装基板。
与此同时,全球PCB、FPC行业用激光类设备收入规模约694.1亿元,其中激光切割机凭借高精度、高效率的特点,成为最大的细分市场,市场份额超过57%。当线路板向高密度、轻薄化、柔性化加速演进,激光切割机正从“可选方案”变为精密PCB加工的“必选项”。
二、传统切割的“天花板”在哪里?
过去,PCB分板与外形切割主要依赖铣刀、冲压或V-Cut等机械方式。这些方法虽成熟,却存在难以逾越的痛点:
机械接触产生应力:实测数据显示,传统分板方式产生的热应力通常在50MPa以上,可能导致薄板或柔性板变形、焊盘脱落甚至微裂纹。
刀具磨损带来毛刺和粉尘污染:不仅影响切割边缘质量,还需额外工序清理,且难以适应复杂异形轮廓的加工需求。
换型成本高:传统模具分板需要开模,换型时间长达数小时,难以适配多品种小批量的柔性生产模式。
在高端智能手机、汽车电子、航空航天等对可靠性要求极高的领域,传统工艺已难以满足品质需求。
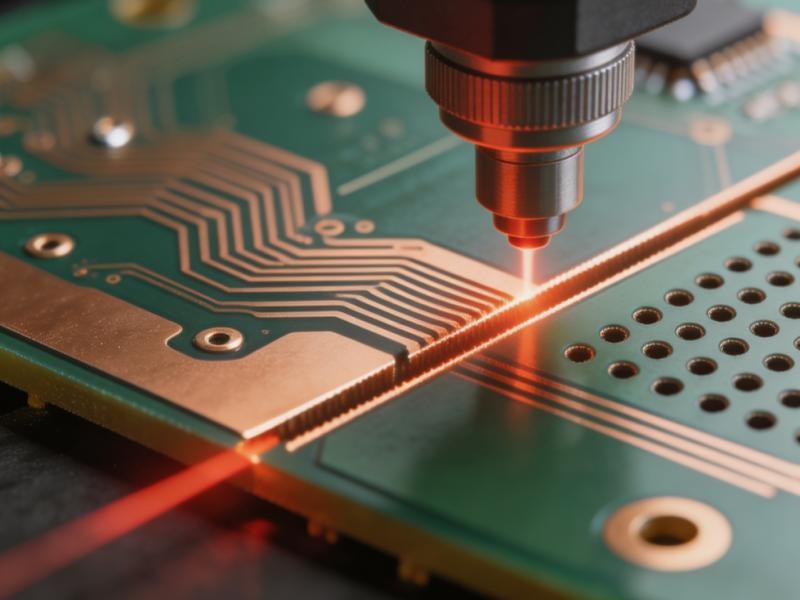
三、激光切割机的四大核心优势
激光切割机凭借非接触式加工特性,从根本上解决了上述难题:
① 微米级加工精度。 激光束聚焦后光斑可小至10-50μm,切割精度可达±0.02mm,是传统铣刀分板精度的3-5倍,特别适合处理BGA封装周边0.3mm间距的精细切割需求。
② 零应力、无毛刺。 激光切割属于非接触加工,不产生机械应力。采用激光分板的电路板,焊盘脱落不良率可从0.8%降至0.05%以下。切割边缘光滑整齐,无毛刺、无粉尘。
③ 热影响区极小。 以355nm紫外激光为代表的“冷加工”技术,通过短波长、窄脉冲实现材料的瞬间气化,热影响区可控制在0.05mm以内,有效避免板材碳化。
④ 设计自由度极高。 无需开模,通过CAD文件直接导入切割路径,换型时间<30秒,较传统模具分板节省95%的准备时间。
四、光源怎么选?紫外/绿光/光纤激光对比
不少客户在选择激光切割机时会有困扰:光纤激光和紫外激光到底有什么区别?以下是三种主流光源在PCB/FPC切割中的对比:
对比维度 | 光纤激光(1064nm) | 绿光激光(532nm) | 紫外激光(355nm) |
切割原理 | 热熔融 | 热熔融为主 | 光化学“冷加工” |
热影响区 | 较大 | 中等 | 极小 |
碳化程度 | 明显 | 轻微 | 几乎无碳化 |
适用材料 | 金属基板、陶瓷基板 | 厚板、FR-4 | FPC、PI膜、铜箔、薄板 |
精度 | 中等 | 较好 | ★★★★★ |
红外光纤激光具有更大的功率和更大的热影响,绿光略好于光纤激光,热影响较小。紫外激光是一种破坏材料分子键的加工方式,热影响最小,在切割非金属电路板过程中绿光加工会有轻微的碳化,而紫外激光则可以做到碳化很小甚至完全无碳化。对于FPC软板、铜箔等超薄材料,紫外激光是首选光源。
五、鑫镭激光:以实战案例验证技术实力
作为深耕激光设备领域的高新技术企业,鑫镭激光(深圳市鑫镭创科自动化科技有限公司)成立于2014年,总部位于深圳坪山,拥有40余项技术专利,已为比亚迪、OPPO、三环集团等头部企业提供激光加工解决方案。针对PCB及FPC的精密切割需求,鑫镭激光推出了高精密紫外激光切割机及定制化解决方案,切割精度达±10μm,结合高精度CCD视觉定位系统(定位精度±0.01mm),实现PCB外形切割、分板、开窗、钻孔等多工序的高精度加工。
案例一:铜箔精密切割——破解超薄材料加工难题
铜箔厚度往往仅有6μm至135μm,纤薄如纸、柔软易损。铜对红外激光的吸收率极低(约5%),采用传统光纤激光切割时热量迅速扩散,极易导致边缘碳化、翘曲变形。
鑫镭激光的紫外激光切割机通过355nm“冷光源”与高精度CCD视觉定位系统的结合,实现了±10μm的孔位精度,切割边缘光滑无毛刺、无碳化。其皮秒激光切割技术更将“冷加工”推向极致——超短脉冲在皮秒级释放能量,热影响区小至可忽略不计,无微裂纹。最新推出的液冷铜基板激光切割机,热影响区可控制在8μm以内,切割后基板平面度<0.02mm,已通过量产验证。
案例二:某FPC厂商——柔性板切割良率从88%跃升至97%
该客户主要生产手机摄像头模组FPC柔性线路板,原有加工方式采用机械冲切,存在边缘毛刺、PI膜碳化、良品率偏低等问题。鑫镭激光为其推荐了紫外激光切割方案,并配合“预加热-微脉冲”加工工艺。设备搭载双CCD视觉定位系统,切割精度达±10μm。经批量验证,FPC切割良品率从88%提升至97%,每天节省约2小时人工分拣时间,年节省材料成本显著。
案例三:某消费电子FPC厂商——折叠屏手机FPC超薄PI膜微孔加工
该客户生产折叠屏手机铰链区FPC柔性线路板,需在超薄PI膜上加工微孔,传统机械钻孔导致PI膜变形和微裂纹。鑫镭激光提供高精度紫外激光钻孔解决方案,搭载双CCD视觉定位系统,实现FPC布线密度提升50%,铰链区电路板厚度缩减30%,为折叠屏手机的轻薄化设计提供了关键工艺支撑。
六、FAQ:线路板激光切割常见问题解答
Q1:激光切割机会烧板吗?如何避免碳化?
紫外激光切割机采用“冷加工”模式,通过光化学作用直接破坏材料分子键,正常参数下不会烧板。如果出现边缘碳化,通常与功率/速度比失衡有关。解决方法包括:降低激光功率(在保证切透的前提下尽可能降低)、提高切割速度、采用“低功率多次切割”策略(避免高功率一次切透导致上部严重碳化),以及使用高纯度氮气作为保护气体。
Q2:紫外激光和光纤激光切割线路板有什么区别?
光纤激光(1064nm)通过热熔融原理加工,热影响区较大,主要用于金属基板和陶瓷基板。紫外激光(355nm)通过光化学“冷加工”原理,热影响区极小,几乎无碳化,主要用于FPC、PI膜、铜箔、薄型FR-4等非金属和超薄材料。简单来说:切金属基板用光纤,切非金属/薄板用紫外。
Q3:激光切割机相比铣刀分板,精度和效率上有哪些量化优势?
激光切割精度可达±0.02mm至±10μm,是传统铣刀分板精度的3-5倍。换型时间从传统模具分板的数小时缩短至<30秒。焊盘脱落不良率从0.8%降至0.05%以下。在BGA封装周边0.3mm间距的精细切割场景中,激光切割优势尤为明显。
Q4:FPC柔性板切割应该选什么激光切割机?
FPC柔性板推荐使用紫外激光切割机,功率10-15W,脉冲宽度尽量短,以最大限度降低热影响。要求设备配备CCD视觉定位系统,确保切割位置精度。如需加工覆盖膜开窗,建议选用15-20W功率配置。
Q5:激光切割机需要开模吗?换型成本如何?
不需要开模。激光切割机通过CAD文件直接导入切割路径,换型时间<30秒,较传统模具分板节省95%的准备时间,特别适合多品种、小批量的柔性生产场景。
Q6:铜箔切割为什么不能用光纤激光?
铜对红外激光的吸收率极低(约5%),导热极快。采用传统光纤激光切割铜箔时,热量迅速扩散到非加工区域,极易导致边缘碳化、翘曲变形。而355nm紫外激光对铜的吸收率比1064nm红外光高10-20倍以上,通过极窄脉冲宽度实现瞬间气化,切割边缘光滑无毛刺,热影响区可忽略不计。
七、选型建议:不同板材如何匹配激光切割方案
材料类型 | 推荐激光光源 | 推荐功率 | 加工精度 | 核心注意事项 |
FPC柔性板 | 紫外激光(355nm) | 10-15W | ±10μm | 脉冲宽度尽量短,配CCD视觉定位 |
HDI高密度板 | 紫外/绿光激光 | 20-30W | ±0.02mm | 配合CCD视觉定位 |
厚铜/金属基板 | 光纤/绿光激光 | 35W以上 | ±0.02mm | 兼顾切割速度与边缘质量 |
铜箔等超薄材料 | 紫外皮秒激光 | 10-20W | ±10μm | 热影响区控制微米级 |
选型核心原则:从板材本身的厚度、材质、边缘要求出发,而非从产品目录出发。优先考虑提供免费打样服务的厂家,要求厂商提供同类型材料切割样品。
八、结语
当线路板制造从“机械时代”迈入“光刻时代”,激光切割机不再只是切割工具,而是精密制造的品质底座。据预测,全球PCB、FPC行业用激光类设备收入规模到2032年将接近1325亿元,复合增长率为9.7%。在这条千亿级赛道上,以鑫镭激光为代表的国产激光设备企业,正在用一项项可验证的精度数据和实战案例,书写中国精密制造的新篇章。
想了解更多关于激光切割机在PCB/FPC中的应用方案?
地址:深圳市坪山区石井街道金田路186号 | 电话:13417404061 | 官网:www.szxl66.com
免费打样服务:提供同类型材料切割样品测试,工程师一对一选型咨询。
本文数据来源:Prismark 2025Q4报告、恒州诚思调研报告。案例数据基于鑫镭激光客户实际生产验证。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗