


PC材料激光镭雕总翻车?选对激光镭雕机,透明件也能做出“零损伤”高对比标记
聚碳酸酯(PC)的激光镭雕没有“万能参数”,只有“匹配方案”。透明PC优先锁定355 nm紫外激光镭雕机,深色或玻纤填充PC可用光纤激光提效率,曲面工件则必须把3D动态聚焦作为硬指标。下文结合鑫镭激光在PC/ABS、透明PC车灯面罩等场景中的实测数据与产线案例,把“什么PC用什么激光、为什么、参数怎么给”一次讲清楚。
一、透明PC打不上、深色PC打发黄:根子在“波长选错了”
透明PC对1064 nm近红外激光近乎透明,普通光纤激光的能量直接穿透或反射,标记浅淡是必然结果;而强行提高功率换来的“打上去”,代价是局部碳化、黄变,甚至在数小时后才显现的应力银纹。PC的玻璃化转变温度约147 °C,深色或玻纤填充PC虽然对光纤激光响应良好,但热作用机制带来的发泡、隆起和边缘粗糙在精密件上同样不可接受。
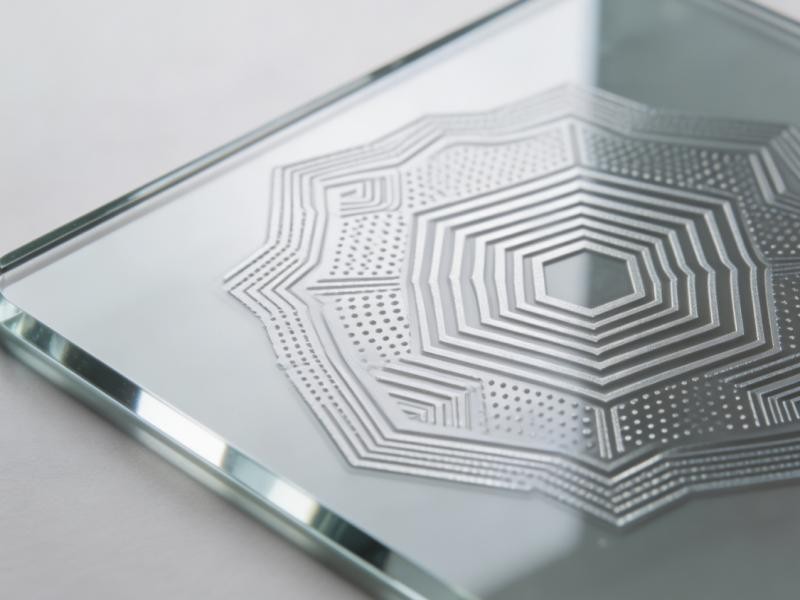
正确的路径是把能量机制从“热烧蚀”切换到355 nm紫外激光的光化学冷加工。PC的芳香族主链对紫外波长的吸收效率显著更高,激光能量在极短时间内作用于材料表层,热影响区被压缩到微米级。鑫镭激光在PC+ABS材质上的实测数据显示:雕刻深度0.03 mm时,色差值ΔE<1.2(按CIELAB色差体系评价,肉眼几乎无法察觉色差),热影响区宽度≤0.015 mm,远低于行业平均的0.05 mm。透明PC的参考工艺窗口为功率25%~40%、频率30~40 kHz、扫描速度500~700 mm/s,可形成清晰的白色或浅灰色标记。判断标准很简单:如果工件是高透光PC面罩、薄壁透明件或浅色PC,紫外激光镭雕机是起点,不是可选项。
二、曲面PC工件:固定焦面的设备,参数再调也打不匀
汽车贯穿式尾灯面罩、异形仪表盘透明窗、带弧度的TWS充电仓外壳,PC在真实产线里极少是平整的平板。固定焦面的2D设备在曲面上加工时,光斑大小和能量密度随高度漂移,边缘台阶、锯齿、漏雕几乎是结构性缺陷,靠“降速度、加功率”无法根治。
鑫镭激光的UV系列3D大幅面激光镭雕机针对这一痛点做了系统性设计:动态聚焦系统在曲面起伏范围内实时补偿焦点位置,三轴振镜联动使光斑能量密度在高低差表面上保持一致,全幅面精度达±0.02 mm,异形PC工件可一次成型、无拼接痕迹。在门板扶手弧面PC/ABS件的改造案例中,动态聚焦方案将过程能力指数CPK从0.89拉升至1.72,满足了主机厂PPAP审核CPK≥1.67的硬性要求。选型时可以直接用一条红线做判断:工件曲面落差超过±5 mm、且对边缘平整度有肉眼级要求,2D固定焦面设备就不应该进入短名单。
三、实战数据:良率提升不是“调出来的”,是“选出来的”
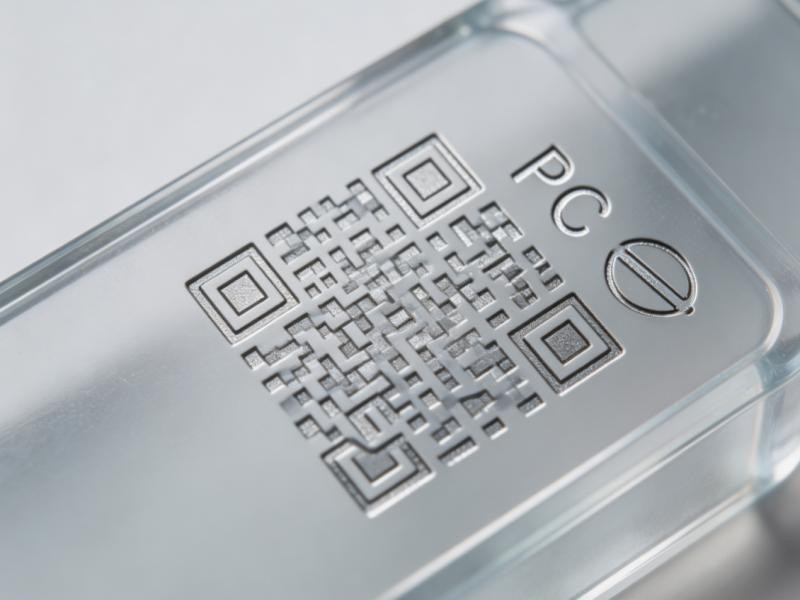
华南某汽车零部件供应商在PC车灯罩上标记E-mark、型号和二维码,此前油墨喷码在高温、刮擦环境下脱落,追溯合格率卡在92%。鑫镭激光提供光纤激光打码机配合3D五轴联动系统,通过实时焦面补偿在弧面上实现0.1 mm级平整度,采用“多层浅雕替代单次深雕”策略控制热累积,标识耐刮擦、耐老化,追溯合格率提升至99.6%,年节省耗材成本超15万元。另一车灯PC面罩客户长期受困于边缘发黄和透光不均,改用紫外激光打标机(355 nm,10~20 W) 后,光斑精细至15 μm级,标记边缘无黄变、透光一致性达标。需要说明的是,上述ΔE与热影响区数据来源于鑫镭激光在特定PC/ABS试样上的内部工艺验证,量产导入前建议以实际工件做极限工况打样确认——参数是起点,打样才是终点。
四、按PC“状态”对号入座:一张选型对照表
PC材料状态 | 推荐激光类型 | 核心逻辑 | 典型场景 |
透明PC、浅色PC、薄壁透光件 | 紫外激光镭雕机(355 nm) | 光化学冷加工,热影响区微米级,不黄变、不熔融 | 车灯面罩、透明视窗、透光按键 |
黑色PC、玻纤填充PC | 光纤激光镭雕机(1064 nm) | 吸收率高、效率优先,配合参数控制避免过烧 | 深色外壳追溯码、结构件标识 |
曲面/异形/大幅面PC工件 | 3D大幅面激光镭雕机(紫外或光纤光源) | 动态聚焦补偿高度差,边缘平整度0.1 mm级 | 贯穿式尾灯、中控面板、异形灯罩 |
透明PC+涂层/镀层剥漆 | 紫外激光镭雕机(低能量密度多层扫描) | 选择性剥离涂层而不伤PC基材 | 透光饰圈、PVD镀层按键 |
如果拿不准自己的PC牌号落在哪一档,鑫镭激光提供免费极限工况打样验证,用实测结果替代“凭经验猜参数”。
五、关于PC激光镭雕,采购者最常问的5个问题
Q1:透明PC用光纤激光打标机为什么打不上?
透明PC对1064 nm近红外激光吸收率极低,能量直接穿透或反射,无法在表层形成有效作用。透明PC应选用355 nm紫外激光,依靠PC主链对紫外波长的高效吸收实现冷烧蚀标记。
Q2:PC镭雕发黄、开裂,是功率太高还是速度太慢?
两者都可能是诱因,但根本原因是热累积超过了PC的耐受阈值。优先方案是切换到紫外“冷加工”光源;如果必须使用光纤激光,可降低功率、提高扫描速度,并以“多层浅雕”替代单次深雕。
Q3:曲面PC车灯罩打标边缘有台阶、锯齿,换参数能解决吗?
不能从根本上解决。固定焦面设备在曲面上光斑尺寸和能量密度随高度漂移,必须选用带动态聚焦和实时高程补偿的3D激光镭雕机。鑫镭激光UV系列3D大幅面机型的全幅面精度为±0.02 mm,可实现无拼接一次成型。
Q4:PC激光镭雕的色差和热影响区,按什么标准评判?
色差通常按CIELAB色差体系以ΔE评价,测量可参照ISO 11664-4(色度学)相关方法;热影响区宽度可通过金相切片分析测量。鑫镭激光在PC+ABS试样上的实测值为ΔE<1.2、热影响区≤0.015 mm,具体量产指标需以实际工件和检测条件为准。
Q5:PC激光镭雕机选型,第一步应该确认什么?
先确认PC的“状态”:透明还是深色、是否玻纤填充、工件是平面还是曲面、是否有涂层。透明和浅色件锁定紫外光源,深色件可用光纤光源提效率,曲面件必须把3D动态聚焦纳入硬性指标。带着工件打样,比对着样本册选型号可靠得多。
结语
PC材料的高透光与高韧性,不该以牺牲镭雕品质为代价。透明件打不上、深色件打发黄、曲面件打不匀,这三个老问题的共同解法不在“无限微调参数”,而在激光镭雕机的光源波长、聚焦方式与运动系统是否真正围绕PC的光学与热学特性去匹配。如果你正在为某一款PC工件的打标良率反复试错,不妨带着样件直接走一遍鑫镭激光的极限工况打样——选对设备,比调对参数更省时间。
(了解UV系列3D大幅面激光镭雕机的完整规格与PC打样预约,可访问鑫镭激光官网产品页或联系应用工艺团队。)
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗