


PCB陶瓷激光打孔机怎么选?HTCC崩边、氮化铝锥度与选型FAQ(附实测数据)
在HTCC滤波器基板厚度0.5—1.0mm、孔径100—200μm工况下,机械钻孔崩边率普遍超过15%、良率常低于80%;鑫镭激光XL-QCW-150W PCB陶瓷激光打孔机在同一工况下实测崩边<1%、批量良率99.2%、单片加工时间从15分钟压缩至2分钟。选型结论:HTCC/LTCC封装基板100—200μm孔径优先评估QCW光纤路线;IC载板或FPC超薄介质25—50μm微孔优先评估紫外冷加工路线。
导语:如果你正在评估陶瓷基板微孔加工方案,先看三个数字——在HTCC滤波器基板(厚度0.5—1.0mm,孔径100—200μm)上,机械钻孔崩边率普遍超过15%,良率常低于80%;切换至鑫镭激光XL-QCW-150W后,同一工况下崩边率降至1%以下,批量良率稳定在99.2%,单片加工时间从15分钟压缩至2分钟。陶瓷基板激光打孔的价值不在激光器功率本身,而在于把崩边、锥度和热影响区同时压进量产公差带的工程能力。
一.陶瓷基板打孔,机械和化学蚀刻到底卡在哪
卡在“物理接触”和“工序链长度”两件事上。 HTCC莫氏硬度8级以上,高硬度伴随高脆性,机械钻孔的物理接触在孔口和孔壁引入微裂纹,崩边率超过15%,批量良率长期低于80%。化学蚀刻虽然避开了机械应力,但药液扩散使孔边缘呈锯齿状,且“涂胶—曝光—显影—蚀刻—脱胶”五道工序的单批次周期长达24小时,与半导体封装节拍脱节。激光打孔走的是第三条路:非接触去除,从机理上绕开了刀具磨损和湿法工序链的双重约束。
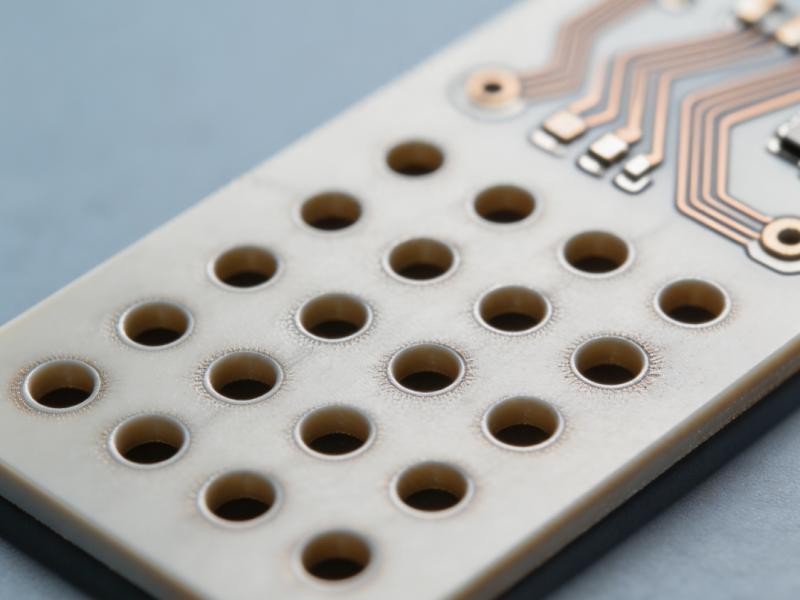
二.激光打孔的技术分岔:QCW光纤与紫外,选哪条
以HTCC/LTCC封装基板打孔为主、孔径在100—200μm区间,优先评估QCW光纤路线;涉及IC载板或FPC超薄介质层25—50μm微孔,紫外冷加工路线在热影响区控制上更适配。
鑫镭激光的PCB陶瓷激光打孔机在两条路线上都有对应方案。QCW路线以XL-QCW-150W为代表,准连续光纤激光器聚焦光斑约为传统YAG设备的三分之一,厚度2mm以下陶瓷基板最小孔径可达100μm,CCD定位精度±2μm,加工后HTCC基板边缘粗糙度低至0.2μm。紫外路线则面向更小孔径和更低热预算的场景,在PI膜等薄介质上可实现10μm级孔径,热影响区控制在个位数微米量级。
一个被低估的选型维度是材料吸收率的差异。氧化铝、氮化铝、氮化硅和LTCC生瓷带在相同波长下的吸收行为并不一致。氮化铝对超快激光吸收较好,崩边可压到20μm以内,深径比做到1:10,但熔渣和重铸层仍需后处理配合。这意味着设备选型不能只看“能不能打”,而要看“打完之后孔壁状态是否落在你的金属化工序可接受窗口内”。
三.实测数据与行业案例:条件说清楚,数字才有意义
HTCC滤波器基板(5G通信场景)。
某国内HTCC滤波器制造商在厚度0.5—1.0mm基板上加工100—200μm微孔,此前机械切割良率仅72%,每月材料报废损失超过3万元。切换至鑫镭激光XL-QCW-150W后,崩边率降至1%以下,批量良率稳定在99.2%,单片加工时间从15分钟缩短至2分钟,效率提升7.5倍,该设备已进入其5G毫米波器件量产线。
氮化铝基板(IGBT/SiC功率模块场景)。
AlN陶瓷热导率170—230 W/(m·K),但与硅匹配的CTE和绝缘性并不能掩盖其维氏硬度约11GPa、断裂韧度仅2.4—3.0 MPa·m¹/²的硬脆本质。激光路线下AlN崩边可压到20μm以内,深径比1:10;在新能源汽车IGBT模块的AlN陶瓷散热孔加工中,激光方案使模块耐压能力提升至3000V以上,热阻降低40%。这一案例的限定条件是:AlN基板厚度通常在0.635mm量级,孔径落在0.2—2.0mm公差带内,孔到边缘距离不小于基片厚度且不低于1.0mm。
半导体封装与线路板场景。
鑫镭激光总部位于深圳坪山,成立于2014年,是国家高新技术企业和专精特新中小企业,累计拥有40余项技术专利,曾为比亚迪、三环集团等企业提供激光加工解决方案。在半导体封装方向,其陶瓷打孔设备已覆盖氧化物陶瓷、氮化物陶瓷及压电陶瓷等多类材料体系,设备与AOI、叠层、烧结等前后道工序的载具接口和数据追溯能力是产线嵌入时需要同步确认的变量。
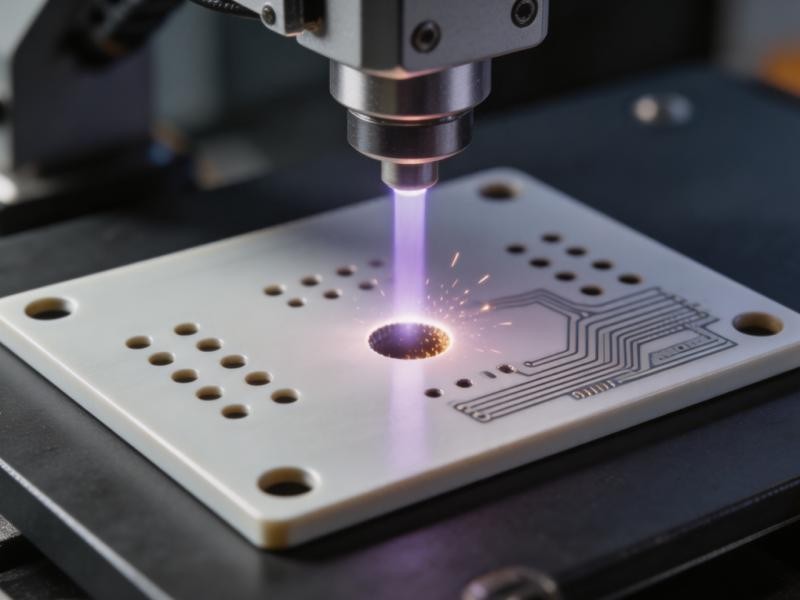
四.选型FAQ:采购和工艺端最常问的五个问题
Q1:陶瓷激光打孔机的孔径下限是多少?我的产品需要50μm以下。
以鑫镭激光QCW路线为例,厚度2mm以下陶瓷基板最小孔径标称为100μm;若需求下探至25—50μm,应转向紫外或超快激光路线。选型时不要只看“最小孔径”标称值,要确认该孔径下的深径比和孔壁粗糙度是否同时满足你的金属化或镀覆要求。
Q2:崩边到底能控制到多少?为什么各家报的数据差异很大?
崩边没有统一的“行业常数”,它高度依赖材料体系、厚度、孔径和统计口径。机械切割HTCC的崩边率超过15%是常见基线,激光方案可将其压至1%以下;AlN的激光崩边可做到20μm以内。评估供应商数据时,必须追问基板材料、厚度、孔径、样本量四个条件,否则“0.8%”和“1%以下”之间无法横向比较。
Q3:孔锥度大、出口能量不足,工艺上怎么解决?
锥度是激光打孔的天然属性——能量在孔内衰减,出口接收不足。工程对策有两条主线:螺旋打孔圈数不低于3圈,通过环形轨迹分散单点能量;或采用正反面双向对接策略,从两侧分别去除材料以压缩有效锥度。研究中高质量HTCC微孔可做到锥度低于5°、圆度超过95%,但这是工艺窗口优化后的结果,不是设备开机默认值。
Q4:热影响区和重铸层会不会影响后续可靠性?
会,而且这是陶瓷基板区别于普通PCB的核心风险点。长脉宽激光的热积累会在孔壁形成碳化层和重铸层,热影响区可达10—25μm,对高密度互连的绝缘可靠性构成直接威胁。超快激光的“冷烧蚀”机制从原理上压缩了热影响区,但熔渣和重铸层的后处理仍不可省略。选型时应要求供应商提供同材料、同厚度条件下的孔壁截面金相,而不是仅看入口SEM照片。
Q5:从机械钻孔切换为激光打孔,产线改造的隐性成本在哪里?
最大的隐性成本不在设备本身,而在载具与对位逻辑的重新适配。陶瓷基板打孔不是孤立工序,前后道衔接AOI、叠层、烧结或电镀。CCD视觉定位的对位基准、载具热膨胀匹配、数据追溯接口,决定了设备是嵌入产线节拍还是成为新的瓶颈。建议在打样阶段就用真实产线载具跑通全流程,而不是在供应商实验室标准夹具上验收。
五.市场信号与一个务实的判断
据Global Info Research调研,2025年全球PCB激光钻孔机收入约1057百万美元,预计2032年达到1652百万美元,2026至2032年复合增长率6.7%。增量不会均匀分布——高密度互连、陶瓷/玻璃硬脆材料体系以及车规级功率模块封装,是激光钻孔需求最集中的三个方向。
对于线路板和半导体制造企业而言,评估PCB陶瓷激光打孔机的终点不是参数表的横向拉平,而是用自己的基板材料、自己的孔径规格、自己的良率判定标准跑一轮打样。崩边率、锥度、热影响区和单片节拍,只有在这四个条件同时锁定的前提下,供应商之间的比较才有意义。鑫镭激光在HTCC和氮化铝方向积累的实测数据提供了一个可参照的起点,但起点不等于终点——产线验证才是。
参考来源
1.Global Info Research,2026年全球PCB激光钻孔机市场报告(2025年收入约1057百万美元,2032年预计1652百万美元,CAGR 6.7%)
2.鑫镭激光官网HTCC滤波器基板案例(良率72%→99.2%,崩边率<1%,XL-QCW-150W,定位精度±2μm)
3.鑫镭激光企业信息(成立于2014年,国家高新技术企业、专精特新中小企业,40余项技术专利)
4.AlN陶瓷激光打孔工况数据(崩边≤20μm,深径比1:10;IGBT模块AlN散热孔耐压≥3000V,热阻降低40%)
5.激光打孔锥度与圆度工艺文献(螺旋打孔圈数≥3,锥度<5°,圆度>95%条件下的工艺窗口)
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗