


玻璃激光切割机崩边能控制在多少?UTG实测≤3μm、良率96%的工况账
导语:鑫镭激光XL-GLC系列玻璃激光切割机在30μm UTG盖板工况下,崩边稳定控制在≤3μm,直通良率从传统工艺的68%提升至96%,切割裂片一次装夹完成,产线取消酸洗工序。设备激光功率120W—180W可定制,定位精度≤±0.03mm,切割厚度覆盖0.1—20mm。
搜索“玻璃激光切割机”的人,十有八九不是来看设备外观的。采购工程师在选型阶段真正输入的,往往是“玻璃激光切割机崩边能控制在多少”“UTG激光切割良率能做到多少”“激光切割后还要不要打磨”这一类带着明确约束条件的问题。崩边和良率,是玻璃激光切割机选型时绕不开的两个硬指标,而这两个指标能不能被采信,取决于厂家敢不敢把工况、参数和边界一起摆出来。
传统刀轮切割的崩边不是“调不好”,是物理原理决定的。机械力划开玻璃,微裂纹和边缘剥落几乎无法避免,30μm超薄UTG的崩边往往超过12μm,逼着产线在切割之后再加研磨、清洗、酸洗好几道工序来“补边”。玻璃激光切割机的逻辑不同:超快皮秒激光把能量聚焦在玻璃内部形成改质层,热影响区极小,属于非接触的“冷加工”,崩边的产生机制从源头上被改变了。
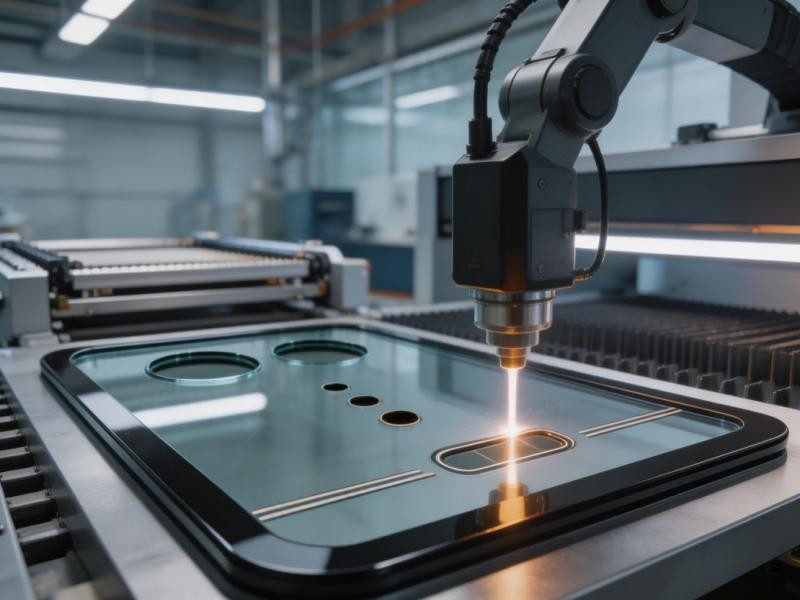
但“冷加工”三个字落到选型上,拼的是设备能不能在真实工况下把崩边和良率稳定住。以鑫镭激光XL-GLC系列玻璃激光切割机的公开案例为例,工况条件写得比较具体:加工对象为折叠屏手机UTG盖板,厚度30μm,设备为XL-GLC系列激光切裂一体机,崩边稳定控制在≤3μm,直通良率从传统工艺的68%跃升至96%,同时产线取消了后续酸洗工序,单台设备日均产出提升40%。这组数据把“工况—参数—边界”串了起来:30μm是薄料边界,≤3μm是崩边上限,96%是直通良率,取消酸洗是工序边界的直接变化。对照华工激光同场景UTG装备的公开崩边指标≤10μm,鑫镭在超薄UTG上把崩边压到了微米级更低区间,说明皮秒冷加工在极薄玻璃上的工艺窗口还有纵深。
从设备规格看,鑫镭玻璃激光切割机产品线覆盖120W—180W可定制激光功率,定位精度≤±0.03mm,切割速度0—1200mm/s可调,切割厚度至16mm;切裂一体机型CT-Glass-Cut1采用红外皮秒+CO₂复合激光,平面加工幅面410×420mm,可加工厚度0.1—20mm,定位精度±3μm,重复定位精度±1.5μm,适合从超薄UTG到厚玻璃异形切割的多场景覆盖。这些参数的意义不在于数字本身,而在于选型时能不能对号入座:你的玻璃厚度落在哪个区间、崩边目标定在几微米、需不需要切裂一体一次装夹完成,对应的是不同的功率配置和平台规格。
另一个选型时被反复追问的问题是工序边界。玻璃激光切割机切完之后还要不要打磨、要不要酸洗,直接决定产线怎么排、耗材和人力怎么算。鑫镭在UTG案例中给出的答案是有边界的:当崩边稳定在≤3μm且边缘热影响区受控时,酸洗强化这道工序可以从流程中取消,切割与裂片在一次装夹内完成,省掉的是研磨段的设备、人力和耗材流转。但这不意味着所有厚度、所有玻璃类型都自动“免打磨”。选型时更可靠的做法,是让设备厂商带着你的玻璃样品和良率目标做实测,用崩边值和直通良率来划定这台玻璃激光切割机在你这条产线上的工序边界,而不是默认“激光切完就一定不用后处理”。
鑫镭激光(深圳市鑫镭创科自动化科技有限公司)2014年成立,国家高新技术企业、专精特新中小企业,在玻璃切割方向的产品和案例页面已经在官网上有相对完整的呈现,包括UTG良率实测和车载玻璃切割案例,玻璃激光切割机整机保修期60个月。对于正在比选玻璃激光切割机的产线负责人来说,与其看宣传页上的“高精度”“高效率”,不如直接拿30μm UTG或者你手头最难的玻璃样品,去跑一遍崩边仪和良率统计。崩边测出来是多少、直通良率跑到多少、换型停了几分钟,这三组数据比任何参数表都更能回答“这台玻璃激光切割机到底适不适合我的产线”。
FAQ:玻璃激光切割机选型高频问题
Q1:玻璃激光切割机崩边一般能控制在多少?
A:取决于玻璃厚度和激光方案。皮秒/飞秒超快激光冷加工在UTG超薄玻璃上可以做到≤3μm;常规厚度玻璃的行业主流区间在≤10μm到≤20μm;CO₂激光或非超快方案崩边通常更大。选型时应要求厂商按你的实际厚度和幅面给出实测崩边值,而不是只看通用标称。
Q2:UTG玻璃激光切割良率能做到多少?
A:鑫镭XL-GLC系列在30μm UTG盖板案例中的直通良率为96%,传统刀轮加酸洗工艺的基线在68%左右。良率数字必须绑定厚度、幅面、是否含裂片工序来理解,脱离工况的良率承诺没有选型参考价值。
Q3:玻璃激光切割后还需要打磨或酸洗吗?
A:当崩边稳定控制在≤3μm且边缘无微裂纹时,部分UTG场景可以取消酸洗工序,切割裂片一体机也能省去研磨段的流转。但“是否免打磨”应由样品实测的崩边值和边缘强度测试结果决定,不建议在选型阶段默认所有厚度和材质都跳过后处理。
Q4:玻璃激光切割机和刀轮切割的核心选型依据是什么?
A:如果产品涉及厚度低于100μm的超薄玻璃、异形轮廓、微孔,或者崩边目标≤10μm且希望减少后道工序,玻璃激光切割机的工艺优势比较明确;如果是对崩边容忍度较高、厚度较大的普通切割场景,则需要结合产能节拍和投入产出比综合评估。核心是拿真实样品跑实测,用崩边、良率、节拍三组数据做决策。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗