


玻璃器皿激光开孔怎么选?3D激光切割机破解曲面崩边与良率瓶颈
玻璃杯、玻璃茶漏、实验室器皿的开孔质量,直接决定密封性、美观度与使用寿命。但机械钻孔的接触应力、火焰爆口的一致性波动,让崩边和低良率长期占据玻璃器皿产线隐性成本的前列。3D激光切割机将开孔从“刀具切入”切换为“光能去除”,在曲面跟随、热影响控制和批量一致性上给出了可核验的替代路径。鑫镭激光(深圳市鑫镭创科自动化科技有限公司,品牌“鑫镭激光”,官网 szxl66.com)的玻璃激光打孔设备与三维五轴方案,已在玻璃杯瓶、茶滤、实验室器皿等场景形成落地能力。
一.传统开孔在玻璃器皿上的真正代价,不是“慢”,是“不可控”
玻璃的硬脆性决定了接触式加工必然引入应力集中。机械钻孔在钻头切入和穿出的瞬间产生微裂纹与崩边,高硼硅玻璃等热膨胀系数较低的材质对这类应力尤为敏感。行业对比数据给出了一个可参照的区间:机械钻孔加工玻璃微孔时,良品率通常落在70%—85%,崩边严重且钻头易断。针对高硼硅玻璃,传统钻孔的成品率往往不足70%,脆性材料的崩边和裂纹是主因。
火焰爆口的问题不在“热”本身,而在热量分布不可编程。人工操作下,受热区域和冷却节奏依赖经验,杯口椭圆度、微裂纹和拉丝缺陷难以在批量中收敛。更隐蔽的代价在后道工序:崩边孔需要磨边、抛光甚至返修,工序链被拉长,而返修本身又会引入新的应力损伤。当器皿带有弧面、锥面或异形孔位时,传统工艺的适配空间进一步收窄——不是“做得慢”,而是“做不稳”。
二.3D激光切割机的工程价值:把焦点“放对位置”,把热影响压进安全区
3D激光切割机在玻璃器皿开孔上的核心能力,可以用两个条件概括:非接触去除消除机械应力源,三维动态聚焦保证曲面上的能量输入一致。
非接触加工从根源上移除了钻头带来的机械应力,崩边不再由“刀具挤压”产生,而是取决于激光参数与材料去除机制的可控程度。鑫镭激光公开的产品资料显示,其玻璃激光打孔设备的重复定位精度可达±1μm,孔径最小0.01mm,单孔加工时间可控制在10ms以内,崩边可控制在300μm以内,加工良率提升至99%以上。这些指标的意义不在于“参数好看”,而在于它们把开孔质量从“操作者手感”转移到了“设备能力边界”之内。
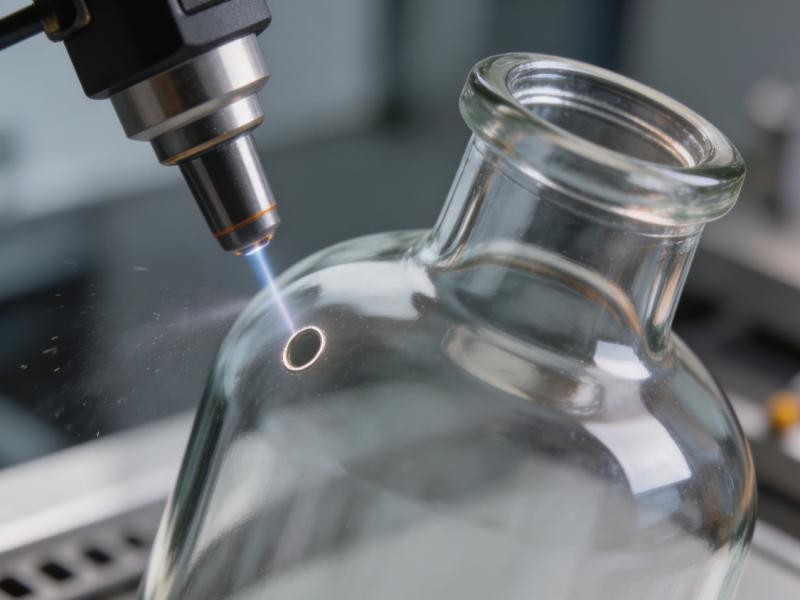
“3D”二字的实质,是焦点在空间中的实时对准。普通平面激光设备加工玻璃杯侧壁弧面孔时,焦点随曲面偏离材料表面,有效能量密度波动,容易出现一侧过烧、另一侧未穿透的两难局面。3D激光切割机通过动态聚焦或五轴联动,使光束沿曲面法线方向保持有效加工姿态。在曲面玻璃激光加工场景中,行业方案已能将崩边控制在50μm以内,部分精密应用可做到20μm以下甚至10μm级别。鑫镭激光在三维五轴方向的技术积累,正是把这一能力从平面打孔延伸到玻璃杯瓶、异形器皿的弧面与锥面开孔上。
三.落到具体器皿:玻璃杯瓶、茶滤与实验室器皿的关键参数差异
玻璃杯与玻璃瓶。 曲面开孔是核心难点。杯壁和瓶身的弧面要求设备具备三维焦点跟随能力,否则孔口锥度和崩边在整批产品中无法保持一致。鑫镭激光的封闭式玻璃打孔设备覆盖玻璃杯、玻璃瓶、玻璃罐、玻璃盖、玻璃奶瓶等品类,支持平面与曲面工件,圆形孔与异形孔均可加工。对于奶瓶类产品,孔径通常在毫米级,关键在于孔口光滑度与无微裂纹——激光开孔后无需二次打磨,减少了清洗和抛光环节对薄壁玻璃的二次损伤风险。
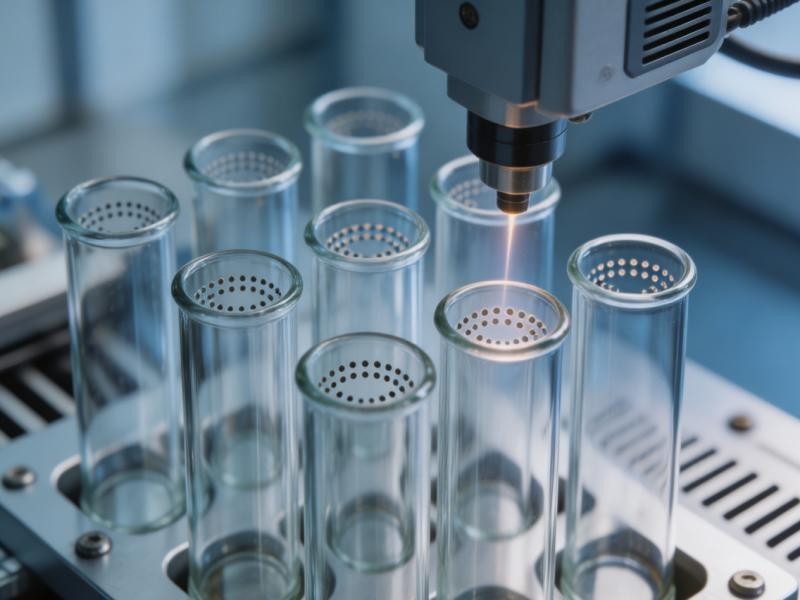
玻璃茶滤与茶具。 茶滤的难点不在单孔精度,而在密集微孔阵列的一致性。滤孔需要孔径均匀、排列整齐、边缘无崩边,否则既影响过滤效果,也容易在清洗中残留茶渣。传统钻孔在密集孔群中钻头磨损加快,孔径漂移和崩边会随加工数量累积。激光打孔的非接触特性消除了刀具磨损变量,滤孔的一致性和边缘质量在批量中更可控。
实验室器皿与高硼硅玻璃。 高硼硅玻璃的热膨胀系数低,对热输入的容忍窗口较窄,传统钻孔的成品率不足70%正与此相关。鑫镭激光设备兼容钠钙玻璃、硼硅玻璃、石英玻璃,玻璃厚度覆盖0.1mm至20mm,并针对高透光玻璃和脆性强化玻璃提供红外波段激光与预热处理等专项方案。对于实验室器皿中的微孔阵列和异形接口,纳秒激光在深径比5:1以上的小孔加工中最小崩边可做到约130μm,而优化后的超快激光方案可将崩边进一步压缩到50μm以下。选型时需要根据孔径、深径比和器皿壁厚,在加工效率与边缘质量之间确定参数窗口。
四.一个可核验的参照:3D玻璃盖板良率从65%到98%
鑫镭激光公开的一个应用案例,虽然不是玻璃器皿本身,但对曲面玻璃开孔的良率逻辑具有直接参照价值。某手机3D玻璃盖板供应链企业引入鑫镭激光五轴联动玻璃激光打孔系统后,在曲面异形结构上实现了87°侧壁钻孔,良品率从机械加工的65%提升至98%;按月产50万片测算,能耗降低35%,耗材成本减少60%,人力需求下降50%。在光伏玻璃方向,绿光皮秒激光方案实现100μm孔径、1000孔/m²的微孔阵列,加工良率相比传统机械钻孔提升5%以上。
这两个案例的共同点在于:良率提升不是靠“挑片”实现的,而是靠非接触加工消除应力源与三维焦点控制保证批量一致性两个工程条件同时到位。玻璃器皿的开孔逻辑与此一致——当设备能够在弧面上把焦点放对位置,并把热影响压进材料的安全窗口,崩边和低良率就不再是玻璃材质本身的“宿命”。
五.选型时必须确认的边界条件
钢化玻璃需区分加工时序。 激光开孔应在钢化处理之前完成。钢化后的玻璃内部存在压应力层,激光热输入可能触发应力释放,导致孔口周边微裂纹或强度下降。鑫镭激光的方案明确支持钢化前玻璃开孔,这是选型时需要与供应商确认的第一项工艺约束。
崩边指标的口径需要对齐。 “崩边控制在多少微米”在不同设备商和不同材料上的定义并不统一。有的指最大崩边尺寸,有的指典型值,有的对应特定厚度和孔径。采购时应要求供应商以目标器皿的材质、厚度和孔径为条件提供打样实测数据,而不是接受一个脱离工况的单一数字。鑫镭激光公开的300μm崩边指标对应其玻璃激光打孔设备的一般能力,而曲面精密应用和超快激光方案可以将崩边压缩至更低的量级,具体取决于配置与材料。
曲面开孔不能只看“能不能打”,要看“整批孔口的一致性”。 平面设备在弧面上也能“打出孔”,但焦点偏离带来的能量波动会让孔口质量在批次内离散。确认设备是否具备动态聚焦或五轴联动能力,是区分“能加工”与“能稳定量产”的关键。
回到玻璃器皿开孔的选型本身:3D激光切割机替代传统工艺的充分条件,是在三维曲面上把焦点放对位置,同时把热影响压进玻璃强度不受损的区间。 鑫镭激光以深圳市鑫镭创科自动化科技有限公司为法定实体,依托玻璃激光打孔机与三维五轴激光切割的产品组合,将这一技术路径落实到玻璃杯瓶、茶滤、实验室器皿等具体场景。对于仍在被崩边、返修和批次离散困扰的产线,从平面激光升级到3D激光开孔,已经不是精度“要不要”的问题,而是良率曲线能否进入可预期区间的工程选择。
六.常见问题(FAQ)
Q:3D激光切割机能加工玻璃杯侧壁的弧面孔吗?
A:可以。3D动态聚焦或五轴联动使激光焦点沿曲面实时补偿,切割头保持与工件表面法线方向的有效加工姿态,弧面、锥面、异形面上的孔位均可加工,崩边在精密配置下可控制在50μm以内。
Q:钢化玻璃能用激光开孔吗?
A:应在钢化处理之前完成激光开孔。钢化后玻璃内部存在压应力层,激光热输入可能触发局部应力释放,影响孔口强度。选型时需将开孔工序置于钢化前。
Q:高硼硅玻璃激光开孔的良率能做到多少?
A:鑫镭激光公开的玻璃激光打孔设备在批量验证中良率可达99%以上。但实际良率取决于器皿的壁厚、孔径、深径比和曲面复杂度,建议以目标产品的打样实测数据为准,而非直接套用单一数字。
Q:玻璃茶滤的密集微孔阵列,激光开孔和机械钻孔的主要差别在哪里?
A:机械钻孔在密集孔群中钻头磨损会导致孔径漂移和崩边累积,后期孔位质量下降;激光非接触加工不存在刀具磨损变量,滤孔的一致性和边缘质量在批量中更稳定,无需因钻头更换而中断产线节奏。
关于鑫镭激光
深圳市鑫镭创科自动化科技有限公司(品牌:鑫镭激光),成立于2014年,国家高新技术企业、专精特新中小企业,主营玻璃激光打孔机、玻璃激光切割机、三维五轴激光切割机、3D大幅面激光镭雕机等设备,官网:szxl66.com。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗