


紫铜散热板微流道激光蚀刻:高反材料精密加工怎么选激光切割机
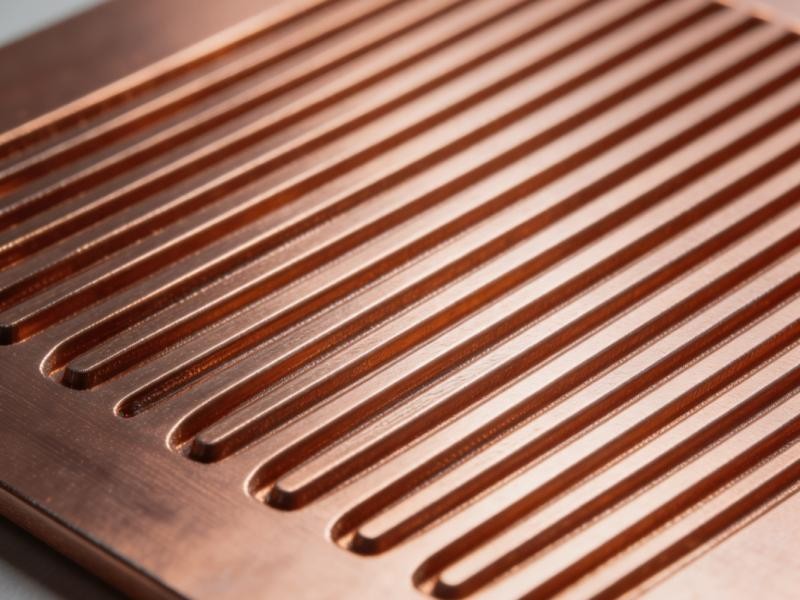
导语:紫铜微流道加工真正的门槛,不在“能不能切”,而在“切完之后流道宽度还剩下多少一致性、热影响区会不会吃掉薄壁件的平面度”。鑫镭激光液冷铜基板激光切割机给出的可核验区间是:切缝≤20μm、热影响区≤10μm、断面粗糙度Ra≤1.2μm(经第三方检测),在0.3mm厚铜板上可稳定加工60μm宽流道。这些指标放在一起,才构成“紫铜微流道可量产”的判断依据,而不是单看某一项参数。
一、紫铜微流道为什么让通用激光切割机“接不住”
紫铜的热导率401 W/(m·K),散热性能无可替代,但在1064nm光纤激光面前,它的表面反射率超过90%,室温吸收率仅5%左右。这意味着通用激光切割机直接上紫铜,大部分能量被反射回去,不仅切缝质量不稳定,回返光还会持续消耗激光器寿命。
传统CNC走的是另一条极限路径。0.1mm以下的微细流道,刀具与薄壁铜板硬接触,毛刺、卷边和残余应力几乎无法避免,行业里微流道CNC加工的良率参考值在60%左右。化学蚀刻成本低,但侧壁垂直度和批次一致性在深宽比要求上升时迅速劣化。三条工艺路线各有各的“天花板”,紫铜微流道要跨过量产线,需要的是在光路和工艺两个层面都为高反材料做过系统适配的激光切割机,而不是一台“功率够大”的通用设备。
二、选型时分三个角色看:工程师、采购、产线负责人关心的不是同一件事
工程师先看热影响区和切缝一致性。 热影响区≤10μm,在0.08mm壁厚的薄壁铜板上,直接关系到切割后的平面度能否压在0.02mm以内。断面粗糙度Ra≤1.2μm,意味着切断面呈熔融凝固态,挂渣高度可控,通常清洗后即可进入下一道工序,不需要二次打磨。这些数据不是“标称值”,鑫镭对断面粗糙度的表述明确标注了“经第三方检测”,选型时可以要求厂家提供同批次样件的粗糙度仪读数和金相切片的检测条件说明。
采购关心的是综合良率与换产成本,不是单台报价。 一台稳定运行的液冷铜基板激光切割机可替代5台雕铣机,加工效率提升5至10倍;更关键的是图纸一键导入、无需开模,多品种小批量订单的换产时间从“换刀具、调夹具”压缩到软件层面。对于液冷板型号迭代快的场景,柔性换产能力对综合成本的影响,往往大于设备单价本身的差异。
产线负责人盯的是连续跑三个月之后的稳定性。 紫铜高反工况下,回返光对光学系统的累积损伤是隐性成本。鑫镭的防高反设计不是单一隔离器,而是多级回返光隔离与实时能量反馈组成闭环,支持24小时不间断加工。这一点在选型时很难从样机演示中看出来,但可以通过要求厂家提供长时加工的光学元件衰减记录来交叉核验。
三、CNC、化学蚀刻、激光蚀刻:紫铜微流道的工艺边界对比
对比维度 | CNC铣削 | 化学蚀刻 | 激光蚀刻(液冷铜基板专用机) |
微流道最小宽度 | 0.1mm以下难以稳定量产 | 受深宽比限制,侧壁垂直度下降 | 切缝≤20μm;0.3mm铜板上可稳定加工60μm流道 |
毛刺/残余应力 | 毛刺、卷边明显,需去毛刺 | 无机械应力,但侧蚀影响精度 | 非接触加工,无机械应力,挂渣可控 |
热影响区 | 接触式局部应力集中 | 基本无热影响 | ≤10μm(高频脉冲控制) |
微流道良率参考 | 约60% | 批次一致性波动较大 | 99%以上(量产场景实测) |
柔性换产 | 需换刀具、调夹具 | 需重做掩膜 | 图纸一键导入,无需开模 |
这张表的关键信息不是“激光全面优于另外两者”,而是边界在哪里。当流道宽度进入0.1mm以下、壁厚薄到0.08mm、且要求无毛刺以避免金属颗粒脱落时,CNC和化学蚀刻的工艺窗口已经收窄到难以稳定承接量产;激光蚀刻在这个区间里不是“升级选项”,而是让设计图纸具备可制造性的前提。需要说明的是,表中的良率与效率数据来自鑫镭量产场景的实测记录,核验方式是要求厂家提供同材质、同流道规格的连续加工批次记录,而非单件样品。
四、两个可追溯的实测场景:数据是在什么条件下产生的
场景一:AI服务器双面液冷板。 材质无氧铜,流道宽度0.12mm、深度0.25mm、最薄壁厚0.08mm。采用鑫镭液冷铜基板激光切割机后,单件加工时间45秒,装机测试散热能力820W,热阻低于0.03℃/W。这组数据的核验条件在于“装机测试”四个字——散热能力和热阻是在冷板装入服务器系统后测得的系统级数据,而非单独冷板的实验室台架值,选型时可以要求厂家说明测试时的流量、入口温度和热源模拟方式。
场景二:新能源车SiC电机控制器散热基板。 大尺寸紫铜基板,双面非对称微流道,要求无毛刺以避免金属颗粒脱落引发短路。鑫镭激光切割机将热影响区控制在8μm内,切割后基板平面度<0.02mm,量产装车数据显示IGBT模块结温降低12℃、整机寿命提升30%。平面度和热影响区是可复测的几何量与金相量,核验路径相对直接:要求提供切割后基板的平面度检测记录,以及按ISO 9013:2017或ASTM E3-11制样后的热影响区金相照片。
五、紫铜高反工况的核验清单:选激光切割机时问三个问题(FAQ)
Q1:防高反是“加装隔离器”还是“系统级闭环”?
A1:单级隔离器只能降低回返光损伤的概率,不能解决长时间加工中功率漂移的累积效应。要求厂家说明隔离级数、实时能量反馈的响应机制,以及是否有连续加工条件下的光学元件衰减数据可查。
Q2:切缝≤20μm是在什么厚度、什么流道几何下测得的?
A2:紫铜微流道的深径比能力是有物理边界的,学术研究中飞秒激光在铜上实现的无锥度微沟槽深径比约3(30μm宽/90μm深)。厂家标称的切缝指标必须配上厚度和深径比才有选型意义,脱离工况谈“最小切缝”容易在量产中落空。
Q3:泄漏率验证走的是什么标准?
A3:液冷板流道加工质量最终要落到密封性上。行业里水冷板氦检泄漏率的参考阈值在1×10⁻⁶ mbar·L/s量级,新能源汽车场景可收紧到1×10⁻⁷ mbar·L/s。激光切割机加工出的流道侧壁质量和密封面贴合度,需要用氦质谱检漏数据来闭环,而不是仅凭断面显微镜照片判断。
结语:紫铜微流道散热板的加工装备选择,本质上是在“热影响区吃掉薄壁精度”和“反射率吃掉激光稳定性”之间找那个能连续跑出99%良率的区间。鑫镭激光的液冷铜基板激光切割机在这个区间里给出了可核验的参数组合和两个量产场景的实测锚点,剩下的判断,交给带料打样和同批次数据核验。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗