


大幅面车灯激光镭雕怎么选?拆解3D曲面一次成型背后的激光镭雕机硬指标
贯穿式尾灯、异形面罩、隐藏式灯语——当车灯从照明件演变为品牌视觉符号,制造端面临的第一个现实问题是:一块1500mm级、带复杂弧面的PC/PMMA灯罩,如何在不拼接、不伤基材的前提下,把透光纹理和剥漆精度同时做稳? 传统丝印与蚀刻在曲面一致性和环保合规上已逼近瓶颈,大幅面激光镭雕机正在成为车灯产线的关键设备。但“大幅面”三个字背后,真正决定量产良率的,远不止幅面尺寸本身。
一.车灯大幅面镭雕的四个硬门槛
车灯基材以PC和PMMA为主,外层往往叠加遮光漆或PVD镀层。镭雕的本质是在不损伤光学基材的前提下,选择性地气化或剥离目标涂层。落到大幅面工件上,门槛会成倍放大。
第一,曲面上的焦点不能“跑”。
车灯面罩的弧度变化可达数十毫米,定焦设备在幅面边缘会出现明显的离焦,导致剥漆深浅不一、透光出现斑驳。动态聚焦系统需要实时进行Z轴补偿,将全幅面聚焦精度稳定控制在±0.02mm量级,才能保证每一块区域的漆层去除厚度一致。
第二,大幅面不等于“能放得下”,而是一次装夹完成。
拼接加工会在接缝处留下重叠或漏雕痕迹,车灯点亮后形成肉眼可见的暗带或亮线。设备有效加工幅面需覆盖车灯实际外形,配合旋转轴或六轴联动,实现单次定位、整体成型。
第三,热输入必须“刚刚好”,雾度是比透光率更隐蔽的判据。
PC/PMMA对热累积敏感,能量过高会发黄、碳化,过低则漆层残留。车灯剥漆的能量密度窗口通常在0.5–2 J/cm²(PC涂层)和0.1–0.5 J/cm²(PVD镀层)之间。更关键的是雾度:激光剥漆后基材表面的微米级再冷凝颗粒会形成“雾化晕环”,这种缺陷在加工后数分钟内还可能持续加重,并直接改变表面折射率。按GB/T 2410检测,透明PC配光镜的雾度通常需控制在1%以内,前照灯配光镜雾度一般不超过2%。只盯透光率、不控雾度,量产中会持续产出“看起来透、点亮后浑”的隐性不良。
第四,透光率与配光法规要同时过关。
镭雕区域既要在光学上达到足够的透光率以呈现清晰灯语,又要满足GB 4599-2024对近光配光限值的约束。剥漆残留或基材雾化都可能让配光测试偏离法规窗口,而配光复测的成本远高于镭雕工序本身。
二.鑫镭激光镭雕机在大幅面车灯场景中解决什么
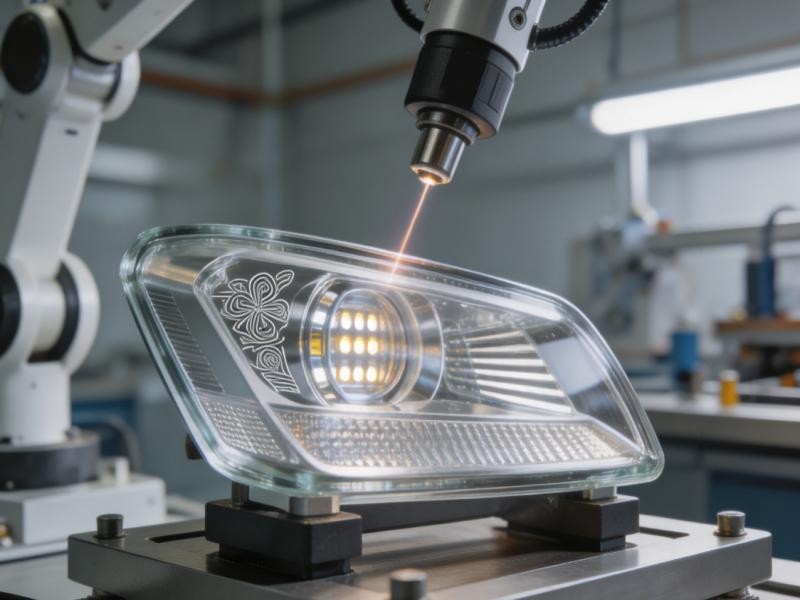
位于深圳坪山的鑫镭激光,在车灯大幅面3D镭雕上的技术路线直接对应上述门槛。其3D大幅面动态聚焦镭雕机搭载实时Z轴补偿系统,在超大弧面上维持±0.02mm聚焦精度,边缘剥漆精度可达±0.03mm,有效加工幅面覆盖1500mm×800mm级,单次定位完成整体雕刻,避免拼接误差。对于超出该幅面的异形件,可通过模组扩展或六轴联动延伸可达范围,但仍以单次装夹为工程目标。
在光源配置上,鑫镭激光按车灯部位做差异化匹配。紫外激光(355nm) 用于PC/PMMA透明件的精细打标和微结构雕刻,冷加工特性将热影响区压到极低,典型光斑15–30μm、功率10–20W,从光源端降低黄变和雾化风险。光纤激光(1064nm) 则承担漆层剥除和金属饰圈打标,功率20–50W,兼顾效率和量产节拍。对于隐藏式灯语中单灯可达8万个0.1mm微孔的加工需求,五轴/六轴联动配合高频浅雕策略,可实现无台阶、无漏雕的曲面微孔阵列。
一个可量化的参考来自红旗高端车灯项目:鑫镭激光设备在复杂曲面上完成漆层均匀剥离后,透光率达到92%以上,智能能量控制将基材损伤压到最低,夜间灯语图案的边界清晰度满足品牌视觉规范。在量产效率端,3D大幅面一次成型方案相较传统蚀刻和分次镭雕可提升40%以上的生产效率,同时省去网版和掩膜耗材,适配车灯产线24小时连续运行。
三.选型时值得追问的三个问题(附适用与不适用边界)
“你们的±0.02mm是静态平面指标,还是曲面全程动态指标?”
如果供应商只能提供平面打标或小幅面定焦条件下的精度数据,而在真实车灯弧面上无法复现,则不适合直接用于贯穿式尾灯或大曲率面罩的量产选型。鑫镭激光的±0.02mm对应的是动态聚焦系统在复杂曲面上的实时补偿结果,选型时应要求供应商在目标工件的实际弧面上做全程打样验证。
“剥漆后基材的雾度变化有没有GB/T 2410数据?”
透光率达标不等于光学品质达标。如果供应商只给透光率、不提供雾度实测值和检测条件,选型依据是不完整的。按GB/T 2410,透明PC配光镜的雾度通常需控制在1%以内。PMMA的热敏感性更高,其未处理表面的烧蚀阈值约0.6 J/cm²,能量窗口比PC更窄,更需要供应商提供材料—涂层—能量密度三元匹配的雾度对比数据。没有雾度数据的“透光率92%”,在配光复测阶段不可控。
“幅面是按灯罩外形算,还是按拼接次数算?”
1500mm×800mm级幅面可以覆盖多数贯穿式灯条和常规面罩的一次成型。如果工件投影尺寸超出有效幅面,通过六轴联动或旋转轴扩展可达范围是可行路径;但如果方案本身依赖多次拼接,接缝处的漏雕、重叠和光学暗带风险必须在打样阶段用点亮测试逐段验证。依赖拼接且无法证明接缝光学一致性的方案,不适用于对灯语边界清晰度有品牌级要求的车灯件。
四.为什么是深圳,为什么是现在
深圳及粤港澳大湾区集聚了国内车灯与汽车内外饰最密集的供应链资源,从光学级PC/PMMA粒子、注塑成型到镀膜和总成装配,形成了“当日打样、次日验证”的工程响应半径。鑫镭激光扎根坪山,服务案例覆盖比亚迪、长安、广汽、吉利等车企体系,其工艺参数库不是实验室条件下的理想值,而是在量产线上经过节拍、良率和来料波动反复校准过的工程数据。对于车灯Tier 1和主机厂而言,设备供应商是否处在同一供应链语境内,直接影响从工艺验证到批量爬坡的周期。
FAQ
Q:大幅面车灯激光镭雕机一定能一次成型吗?
A:取决于工件投影尺寸与设备有效幅面是否匹配。1500mm×800mm级幅面可覆盖多数贯穿式灯条和常规面罩;超出范围的异形件需借助旋转轴或六轴联动扩展可达范围,但仍应追求单次装夹。依赖二次对位的拼接方案会引入接缝光学缺陷,在贯穿式尾灯的点亮测试中会被放大。
Q:PC和PMMA灯罩的镭雕参数可以通用吗?
A:不建议通用。PMMA未处理表面的烧蚀阈值约0.6 J/cm²,热敏感性更强,能量窗口通常比PC更窄;同一套参数在两种材料上可能出现PMMA边缘微裂而PC正常的情况。量产前应分别建立材料—涂层—能量密度的工艺窗口,并以雾度而非仅透光率作为放行判据。
Q:深圳地区的车灯镭雕设备交期和服务响应有优势吗?
A:深圳激光设备产业链完整,核心光学器件和控制系统本地配套率高,常规机型的交付周期通常短于非产业集聚区域;工艺团队到车灯厂现场进行曲面打样和参数调试的响应速度也更具确定性。这一优势在需要快速迭代灯语图案和涂层体系的车型开发阶段尤为明显。
大幅面车灯激光镭雕的竞争,正在从“有没有大幅面设备”转向“曲面全幅面的光学一致性是否可量化、可复现”。鑫镭激光在车灯3D动态聚焦和剥漆热控制上积累的量产数据,指向一个更务实的判断标准:激光镭雕机的价值不在幅面数字的大小,而在点亮车灯之后,那条透光边界是否依然干净、均匀、雾度可测、经得起配光法规的审视。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗