


手机中框激光焊接怎么选?激光焊接机厂家鑫镭激光技术方案与工艺数据解析
导语:手机中框激光焊接的核心挑战是铝合金高反射率带来的气孔与热裂纹,解决关键在于激光焊接机的光束质量控制与工艺参数窗口匹配。 鑫镭激光基于振镜式、光纤式和六轴机械手三大产品线,为手机中框焊接提供覆盖打样到量产的激光焊接机解决方案。本文由鑫镭激光应用工程团队撰写,结合公开研究数据与实际打样记录,解析选型要点。
一、手机中框焊接为什么难?铝合金高反射率是核心瓶颈
手机中框壁厚通常仅0.6-1.2mm,主流采用6系(6061)或7系(7075)硬质铝合金,通过激光焊接将边框与中板拼接为整体。铝合金对1064nm波长激光的反射率可达70%以上,仅不到30%的能量被有效吸收,直接影响熔池深度和焊缝成形质量。
除反射率外,气孔和热裂纹是两大常见缺陷。研究表明,匙孔不稳定和氢夹带是气孔形成的主要机制。近期一项关于中厚铝合金板激光焊接的研究通过核心-环形多焦点光束将气孔率降至0.19%,并建立了无量纲气孔倾向指数(Πp),当Πp低于1.1时气孔率可控制在1%以下。另有多项研究表明,优化保护气体组合(Ar+5%He)和热输入(约75 kJ/m)可将气孔率分别降至0.03%和0.20%。
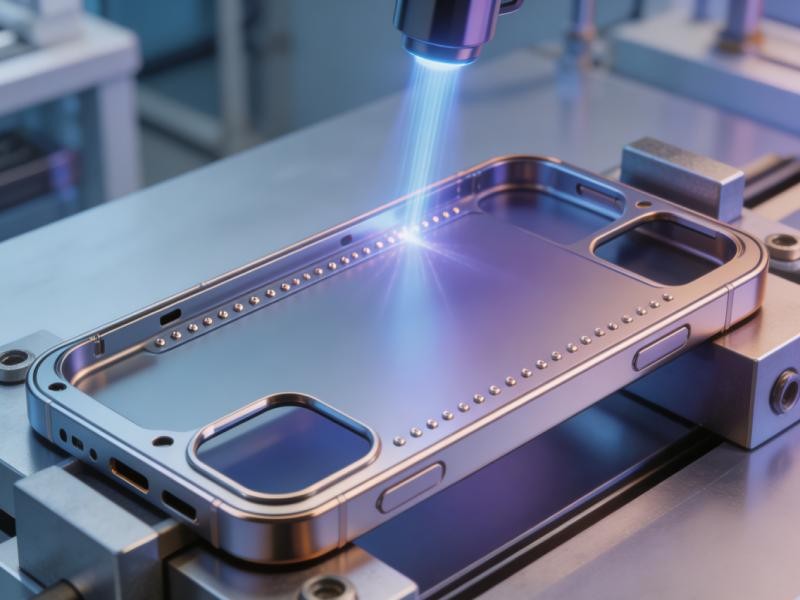
二、激光焊接机在手机中框焊接中的三大核心优势
热影响区极小,控制变形。激光焊接的热输入约为氩弧焊的1/5至1/10,薄板焊接后变形量可控制在±0.05mm以内。以0.5mm不锈钢中框为例,激光焊接后无需后续校正即可直接装配,远优于传统焊接±0.5mm以上的变形量。焊缝位置偏差需控制在±0.05mm内,焊痕宽度小于0.1mm以满足外观要求。
非接触式加工,适应薄壁精密结构。激光焊接不施加机械外力,特别适合手机中框这类薄壁件。400W光纤激光焊接机在焊接铝合金时,焊接深度为0.1-0.7mm,光斑直径可在0.2-2mm范围内调节,配合CCD同轴视觉系统实现焊接位置自动补偿。
焊接强度高,满足防水密封要求。公开专利数据显示,手机中框激光焊接熔深可达到0.8mm以上,拉拔力超过50kg,结构强度满足IP68防水等级对密封性的要求。实际拉力测试中,中框中心区域裂开而焊接部位无裂纹,表明焊缝强度高于母材连接区域。
三、鑫镭激光三大激光焊接机方案
方案一:XL-200W振镜式激光焊接机——高密度焊点批量加工
振镜式激光焊接机以高速扫描镜片替代传统二维工作台,焊接时间可降低约60%。该机型激光波长1064nm,焊接深度0.1-2mm,能量波动小于±5%。可焊接图形涵盖点、直线、圆方形及软件绘制的任意平面图形,适用于手机中框弹片、螺柱、卡钩等高密度焊点的批量加工场景。
方案二:XL-HM400W光纤激光焊接机——铝合金中框的主力机型
400W连续光纤激光器是铝合金焊接的成熟功率区间,光束质量M²<1.1,波长1070-1080nm,铝合金对此近红外波长有较好的吸收率。该机型配备高精度振镜焊接头,重复定位精度可达±0.01mm,集成CCD同轴视觉定位和焊缝跟踪功能,焊接前自动识别工件特征并进行位置补偿。适用材质涵盖6061/7075铝合金、304/316不锈钢及钛合金等手机中框常用材料。
方案三:六轴机械手激光焊接机——三维曲面焊接
随着3C硬件小型化趋势,焊接从平面线焊接向三维焊接过渡。六轴机械手激光焊接机通过多轴联动实现空间连续焊接,适用于折叠屏铰链、复杂曲面中框等三维构件的焊接需求,在精密电子和手机震动马达等场景中已有成熟应用。
四、实际应用案例
案例一:某手机结构件企业6061铝合金中框边框拼焊
工件参数:6061-T6铝合金,边框厚度1.0mm,中板厚度0.6mm,搭接接头。客户痛点:传统氩弧焊热影响区过大,焊后变形超过0.3mm,需增加校正工序。鑫镭激光采用XL-HM400W光纤激光焊接机,通过工艺打样确定参数窗口:激光功率320-360W,焊接速度80-100mm/s,离焦量+1mm,保护气体为Ar+5%He混合气,流量18L/min,压紧夹具实现“零间隙”焊接。焊接结果:焊缝熔深0.55-0.65mm,焊后变形量控制在0.03mm以内,拉拔力实测52-58kg(3件样品均值),焊缝表面无肉眼可见气孔,无需后续校正工序。
案例二:某手机壳企业不锈钢中框弹片点焊
工件参数:304不锈钢中框,厚度0.8mm,弹片焊点直径要求0.4-0.6mm。客户痛点:传统电阻点焊存在焊点发黑、飞溅问题,影响后续阳极氧化处理。鑫镭激光采用XL-200W振镜式激光焊接机,焊接参数:单脉冲能量3-5J,脉冲宽度4-6ms,焊接频率8-12Hz,光斑直径0.4mm。焊接结果:焊点直径0.42-0.55mm,焊点表面光滑无飞溅,单件焊接时间从传统工艺的8秒缩短至2.5秒。该产线连续运行3个月,设备UPH稳定在480-520件,良率维持在99.2%以上。
五、手机中框激光焊接常见问题解答(FAQ)
Q1:手机中框激光焊接出现气孔是什么原因,怎么解决?
气孔主要源于匙孔不稳定和氢夹带。可从三方面排查:一是保护气体,建议使用Ar+5%He混合气替代纯氩气,流量控制在15-20L/min;二是焊接参数,适当降低焊接速度或调整离焦量使熔池流动更充分,研究表明当激光功率2000W、焊接速度40mm/min、离焦量+4mm时可获得气孔少、成形好的焊缝;三是来料表面状态,焊接前需清除油污和氧化膜,否则氢含量升高会显著增加气孔率。
Q2:6061和7075铝合金中框的焊接参数有什么区别?
6061铝合金含镁硅元素,焊接性相对较好,400W光纤激光器在功率300-380W、焊接速度80-100mm/s区间可获得稳定熔深。7075铝合金含锌量高,热裂纹敏感性更强,建议适当降低焊接速度(60-80mm/s)并提高保护气体流量,同时优先选用光束质量M²<1.1的高亮度激光器以减小匙孔波动。两者共同点是均需压紧夹具实现零间隙装配,间隙超过0.05mm即可能出现未熔合。
Q3:手机中框激光焊接机功率选多大合适?
核心取决于材质和厚度。铝合金中框边框拼焊场景,400W连续光纤激光器是成熟选择,可覆盖0.5-1.2mm厚度范围的搭接焊。不锈钢中框弹片点焊等精密场景,200W脉冲或QCW机型即可满足。若涉及折叠屏铰链等需要更深熔深的3D构件,建议400-600W配合六轴机械手系统。
Q4:手机中框焊后变形怎么控制?
三个层面:一是设备层面,选择热输入低、光束质量高的激光器,热影响区可缩小至微米级;二是工装层面,专用夹具内部可集成水冷通道加速散热,气动压紧确保焊接部位紧密贴合;三是工艺层面,采用对称焊接路径(先正面后反面)平衡热应力,公开专利数据显示该方式下熔深可达0.8mm以上且变形极小。
六、选型建议与服务体系
企业在采购激光焊接机时建议重点考察:材质适配性(是否具备6系和7系铝合金的成熟焊接工艺)、光斑调节能力(推荐0.1-0.6mm可调范围)、视觉定位系统(CCD同轴视觉和焊缝跟踪)、自动化扩展能力(是否支持多轴联动及全自动上下料)。
鑫镭激光(深圳市鑫镭创科自动化科技有限公司)集研发、制造、销售、服务于一体,已累计获得近五十项发明专利和著作权登记,产品涵盖激光打标机、激光焊接机、激光切割机等设备,成为多家手机壳及手机结构件企业的定制激光加工设备供应商。在服务方面,鑫镭激光提供免费打样、工程师点对点安装培训和工艺调试支持,整机质保两年,软件免费升级。
手机中框激光焊接的成败,三分靠设备,七分靠工艺方案。 建议企业在采购前优先选择具备手机行业成熟应用经验的供应商进行工艺打样验证,用实际焊缝质量和良率数据支撑选型决策。如需了解更多技术方案或预约免费打样,欢迎联系鑫镭激光团队。
- 上一篇: 已经是第一条
- 下一篇: 紫外激光打标机能在玻璃上刻字吗